技術文章
銑床有哪些種類?八種常見機型、加工特性與銑床頭選配指南
2026.10.06
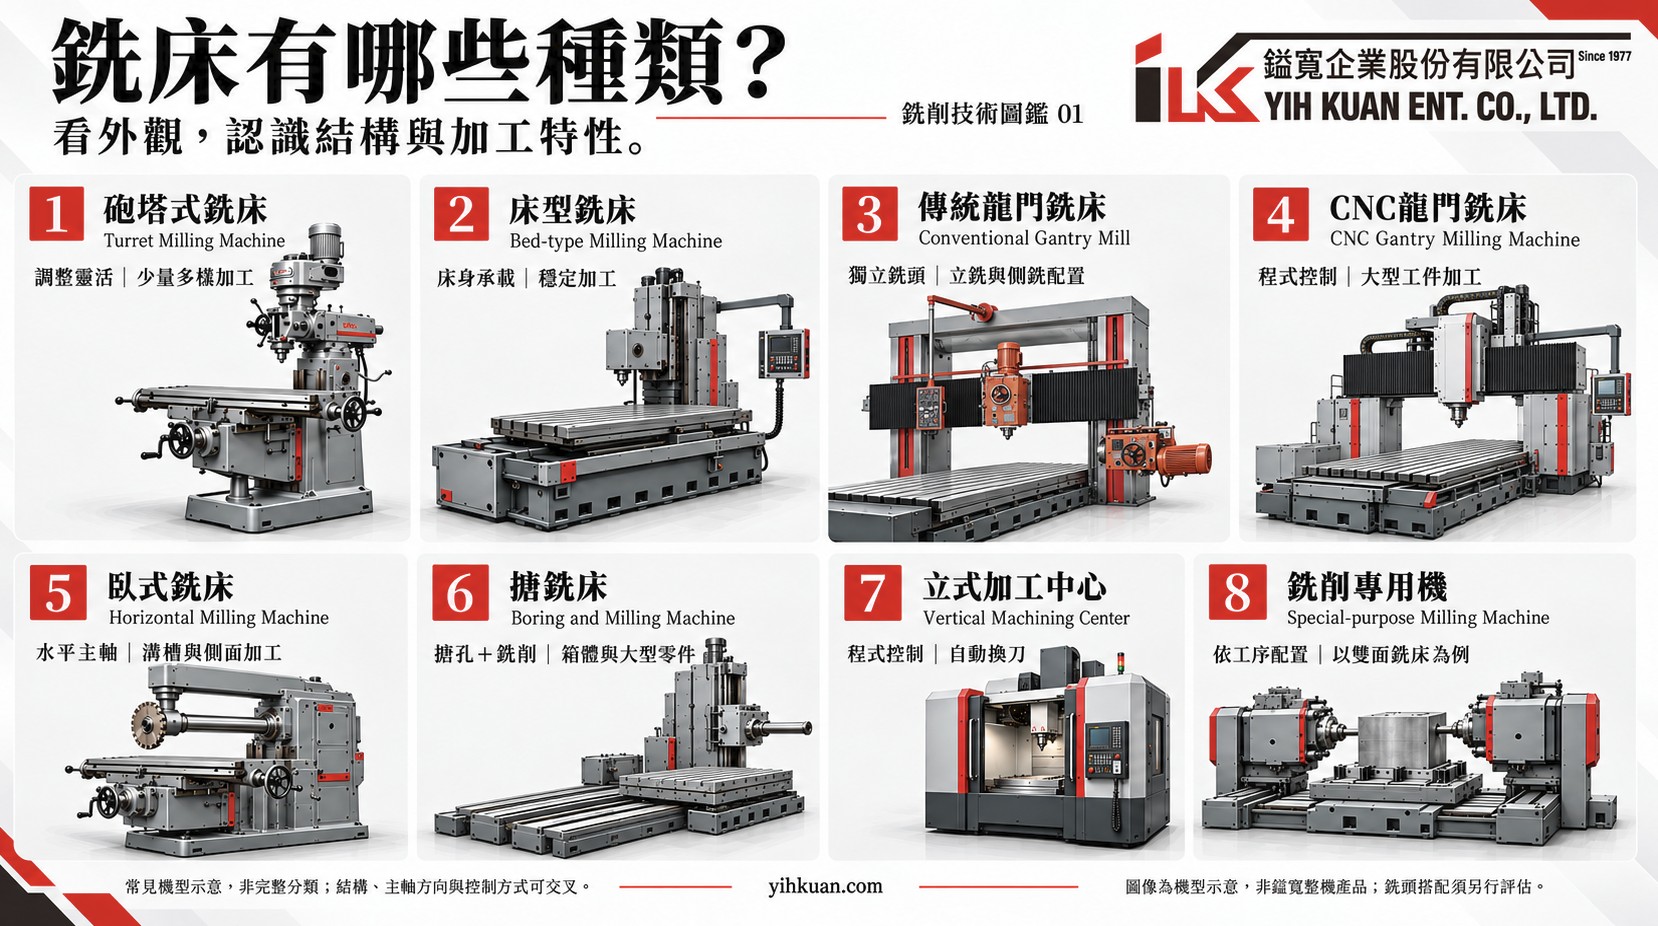
銑床廣泛應用於零件、模具、機械構件與專用設備加工。不同機型的設計,反映了工件尺寸、切削負載、加工方向與生產方式的差異。
從銑床頭製造與應用的角度來看,了解機台結構,是銑頭選型的第一步。無論是新機配置、既有設備換頭,或增加側面與斜面加工能力,都應將銑頭與整台設備的條件一併評估。
銑床如何分類?結構、主軸方向與控制方式應分開理解
銑床名稱通常來自三個不同面向:
-
機械結構: 例如砲塔式、床型與龍門式。
-
主軸方向: 例如立式與臥式。
-
控制方式: 例如傳統操作、NC與CNC控制。
這些分類可以交叉。例如,龍門銑床可採傳統操作或CNC控制;床型銑床也可依設計配置立式或臥式主軸。因此,選配銑頭時,不能只依機型名稱判斷,仍須確認實際結構與加工需求。
以下整理八種常見機型與配置,作為認識銑床及評估銑頭應用的起點。
常見銑床類型與鎰寬銑床頭選配方向
| 銑床種類 | 結構與加工特性 | 鎰寬銑床頭選配方向 | 代表型號 |
|---|---|---|---|
| 砲塔式銑床 | 銑頭與滑枕調整彈性高,適合一般零件、維修與少量多樣加工 | 砲塔銑床頭 | IK-3系列、IK-5系列、IK-6系列 |
| 床型銑床 | 工作台由床身支撐,重視工件承載與切削穩定性 | 依立柱、滑座及安裝方向評估龍門銑床頭 | IK-610、IK-916、IK-915系列 |
| 傳統龍門銑床 | 常見橫梁立銑頭與立柱側銑頭配置,可加工大型工件的上表面及側面 | 龍門銑床頭,用於新機配置或原銑頭更新 | IK-610、IK-916、IK-915系列 |
| CNC龍門銑床 | 龍門結構結合程式控制,依機台配置執行輪廓與多工序加工 | 主銑頭須整合機械、驅動與控制條件;亦可評估角度頭 | 角度頭如IK-N90、IK-U90;主銑頭另案評估 |
| 臥式銑床 | 主軸水平配置,依刀具與機台設計進行溝槽、側面等加工 | 依原機結構與傳動方式,評估適合臥式安裝的銑頭 | IK-610、IK-915系列,依配置確認 |
| 搪銑床 | 兼具搪孔與銑削能力,適用於箱體、大型鑄件及機械構件 | 依固定介面與傳動條件,評估直角、萬向或深腔角度頭 | IK-N90、IK-U90、IK-D90/D90L |
| 立式加工中心 | 通常具備CNC控制與自動換刀功能,可整合多道加工程序 | 評估角度頭,以增加側面或斜面加工方向 | IK-N90、IK-U90、IK-U45 |
| 銑削專用機 | 依特定工件、工序與生產節拍設計 | 依切削負載、安裝方向及運轉條件選配銑頭 | 依需求選型 |
本表為應用評估方向,並非直接換裝清單。 實際選配須確認連接尺寸、固定方式、傳動介面、安裝空間與加工條件。
八種常見銑床的結構與應用重點
1. 砲塔式銑床:調整彈性高,適合少量多樣加工
砲塔式銑床可依機型調整銑頭角度與滑枕位置,常用於零件加工、模具修整及設備維修。操作時應盡量縮短不必要的滑枕伸出與刀具懸伸,並確實鎖固非進給部位,降低振動對加工面的影響。
2. 床型銑床:以床身支撐工作台,兼顧承載與穩定
床型銑床的工作台由床身支撐,銑頭通常沿立柱上下移動,適合較重工件及需要穩定切削的加工。選配銑頭時,應同時確認滑座介面、立柱承載與主軸中心位置,避免僅依馬力判斷適用性。
3. 傳統龍門銑床:以獨立銑頭配置,滿足立銑與側銑需求
傳統龍門銑床由兩側立柱與橫梁形成加工空間,常在橫梁配置立銑頭,並依需求於立柱配置側銑頭。機台可具備電動進給與橫梁升降功能;當床身、導軌與精度仍符合需求時,獨立銑頭可作為更新評估的重點。
4. CNC龍門銑床:以程式協調軸向運動,執行大型工件加工
CNC龍門銑床適用於大型模具、板件與機械構件,可依控制系統與軸向配置執行不同加工程序。自動換刀、五面加工與五軸同動並非所有機型的標準功能;更換主銑頭時,須一併確認主軸驅動、定位及控制訊號。
5. 臥式銑床:主軸水平配置,依刀具安排加工方式
臥式銑床的主軸方向大致平行於工作台面,傳統機型常以水平刀軸搭配銑刀,進行溝槽或側面加工。其加工能力與刀軸支撐、刀具配置及工件固定方式密切相關;若評估改裝,須先確認原有傳動結構與安裝條件。
6. 搪銑床:整合孔加工與銑削,適合大型箱體及構件
搪銑床可透過搪削修整既有孔的尺寸與精度,也可搭配銑刀加工平面,常見於箱體及大型鑄件加工。加裝角度頭可評估擴充加工方向,但須留意固定支撐、扭矩傳遞,以及伸出長度對切削剛性的影響。
7. 立式加工中心:透過自動換刀,整合多道加工程序
立式加工中心通常配有刀庫及自動換刀裝置,可依程式完成銑削、鑽孔與攻牙等工序。若使用角度頭進行側面或斜面加工,須另外確認安裝方式、重量、干涉與可用行程,不能因主軸錐度相同,就認定可直接安裝或自動換刀。
8. 銑削專用機:依工件與工序,配置所需加工單元
銑削專用機以特定生產需求為設計核心,例如雙面銑削、長型材料端面加工或多銑頭配置。銑頭選型須配合工件材質、刀具直徑、切削量、生產節拍及連續運轉條件,讓加工單元與整體設備相互配合。
原廠選型觀點:銑頭能力必須與整台設備匹配
銑削時,切削力會經由刀具、主軸、銑頭、連接部位及機台結構傳遞。任何一個環節剛性不足,都可能造成振動、加工面不良或精度不穩定。
因此,提高銑頭馬力,不等於提高整台機器的切削能力。 選型應確認加工轉速下的可用扭矩、刀具懸伸、銑頭固定剛性與機台狀況;立式及臥式安裝,也須確認對應的潤滑與使用條件。
對既有設備而言,更換銑頭可以處理銑頭本身的磨耗或能力需求,但無法取代床身、導軌與進給系統的整修。先確認問題來源,才能判斷換頭是否為合適的改善方式。
評估換頭或新機配置,需要準備哪些資料?
為提高選型與介面確認的效率,建議提供以下資訊:
-
機台資料: 整機照片、機台廠牌與型號、原銑頭型號。
-
安裝條件: 連接尺寸、固定方式、安裝方向及周邊空間。
-
加工需求: 工件材質、加工面、刀具直徑、使用轉速、切深與進給。
-
使用方式: 單次加工時間、每日運轉情形,以及是否需要配合自動化控制。
鎰寬專注於銑床頭製造,提供砲塔銑床頭、龍門銑床頭與角度頭,服務新機配置、既有設備更新及專用機應用。
「換頭不換機」的前提,是原有設備仍具備符合需求的結構與精度。 透過機台條件、加工負載與連接介面的完整評估,選擇合適的銑床頭,才能讓設備持續發揮加工價值。

