Der Blog
Fräsmaschinentypen: Ein praktischer Leitfaden zu acht gängigen Konfigurationen und zur Auswahl des Fräskopfes
2026.10.06
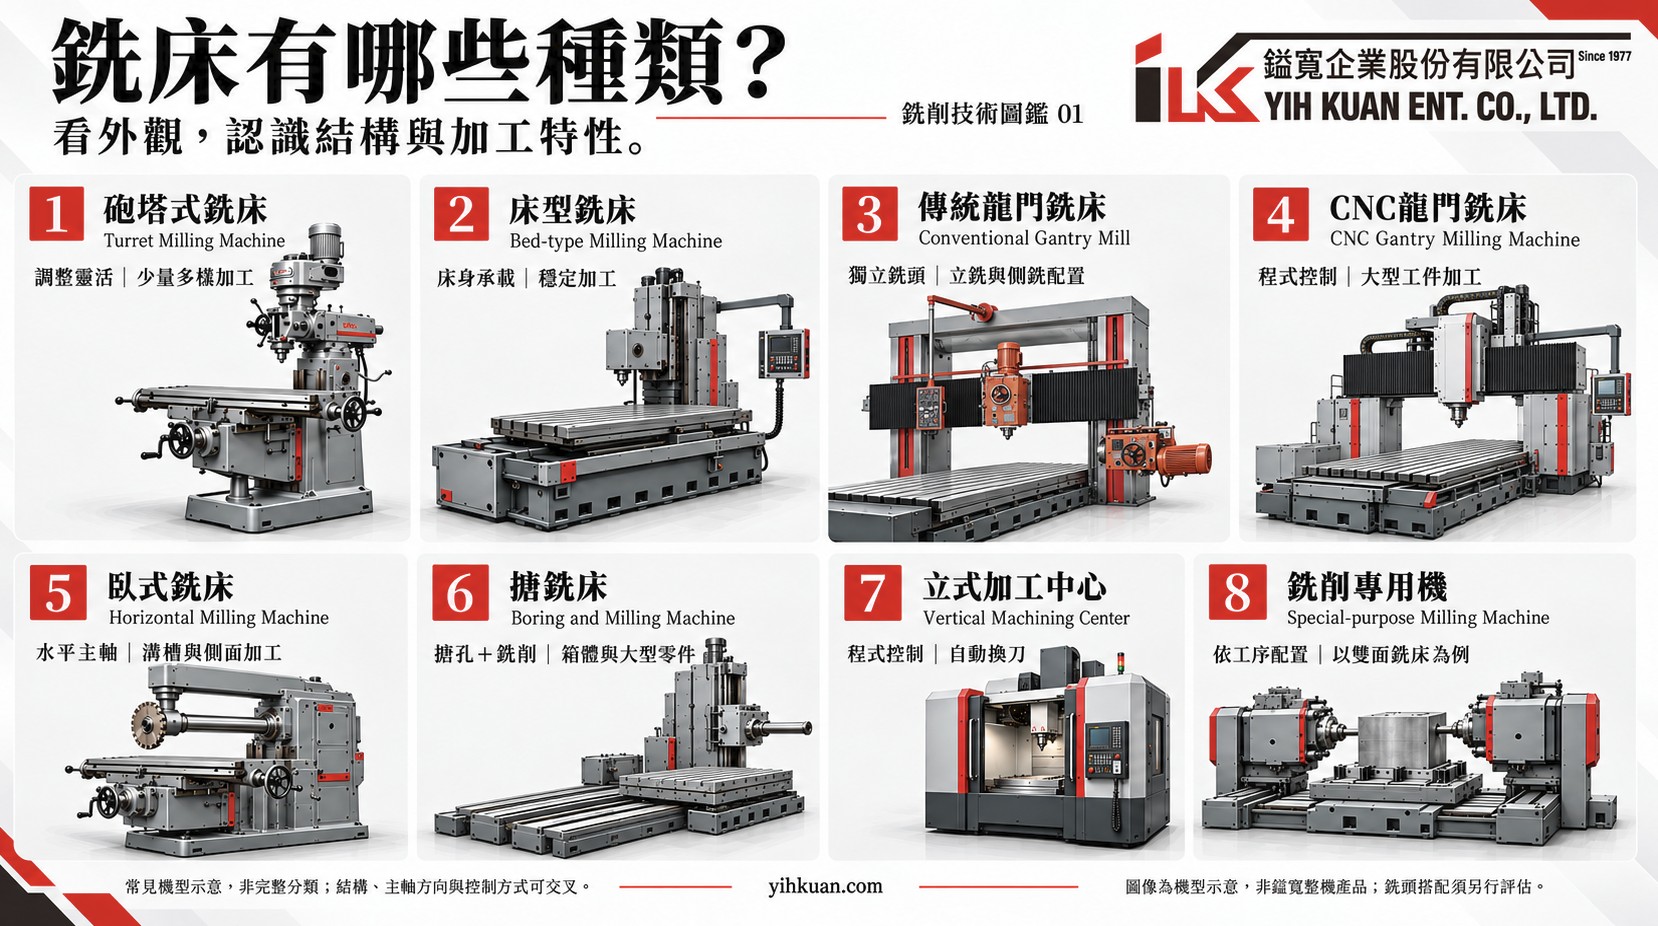
Eine Fräsmaschine kann eine manuelle Revolverfräsmaschine in einer Werkstatt, eine konventionelle Portalfräsmaschine zur Bearbeitung großer Bauteile oder ein CNC-Bearbeitungszentrum sein, das mehrere Bearbeitungsschritte in einer Aufspannung durchführt. Die Unterschiede gehen über die Maschinengröße hinaus. Konstruktion, Spindelausrichtung und Steuerungsmöglichkeiten beeinflussen maßgeblich, wie eine Maschine das Werkstück bearbeitet und die Schnittkräfte bewältigt.
Das Verständnis dieser Unterschiede bietet einen nützlichen Ausgangspunkt für die Auswahl von Maschinen, den Austausch eines Fräskopfes oder die Erweiterung der Bearbeitungsmöglichkeiten einer bestehenden Maschine.
Klassifizierung von Fräsmaschinen verstehen
Die Terminologie von Fräsmaschinen beschreibt verschiedene Aspekte einer Maschine:
-
Vertikal und horizontal beschreiben die Spindelausrichtung.
-
Revolver-, Bett- und Portalbauweise beschreiben die strukturelle Konfiguration der Maschine.
-
Konventionell und CNC beschreiben, wie Maschinenbewegungen gesteuert werden.
Diese Klassifizierungen überschneiden sich. Eine Maschine kann beispielsweise sowohl eine CNC-Fräsmaschine als auch eine Bettfräsmaschine sein.
Der folgende Leitfaden beschreibt acht gängige Maschinenkonfigurationen. Konventionelle und CNC-Portalfräsmaschinen werden separat aufgeführt, um die Unterschiede in Bedienung und Fräskopfkonfiguration hervorzuheben. Es handelt sich hierbei um einen praktischen Überblick und nicht um eine vollständige Klassifizierung aller Fräsmaschinenkonstruktionen.
Gängige Fräsmaschinen und YIH KUAN Fräskopfoptionen
| Maschinentyp | Hauptmerkmale | YIH KUAN Produktrichtung | Repräsentative Modelle |
|---|---|---|---|
| Revolverfräsmaschine | Flexible Kopfpositionierung für allgemeine Bearbeitungs-, Wartungs- und Kleinserienarbeiten | Revolverfräsköpfe | IK-3-, IK-5- und IK-6-Serien |
| Bettfräsmaschine | Bettgestützte Tischanordnung zur Werkstückauflage und Bearbeitungsstabilität | Portalfräsköpfe, vorbehaltlich einer Überprüfung der Maschinenkonfiguration | Serien IK-610, IK-916 und IK-915 |
| Konventionelle Portalfräsmaschine | Üblicherweise ausgestattet mit einem querverstrebten vertikalen Kopf und optionalen, an der Säule montierten Seitenköpfen | Portalfräsköpfe für den Austausch oder den Neubau von Maschinen | Serien IK-610, IK-916 und IK-915 |
| CNC-Portalfräsmaschine | Kombiniert Portalbauweise mit programmierter Achsenbewegung für die Bearbeitung großer Bauteile. | Die Auswahl des Hauptkopfes erfordert eine Überprüfung der Mechanik und der Steuerung; Winkelköpfe können zusätzlichen Zugang bieten. | IK-N90- und IK-U90-Winkelköpfe; Hauptköpfe werden einzeln bewertet |
| Horizontale Fräsmaschine | Horizontale Spindelanordnung zum Nutenfräsen, Seitenfräsen und anderen Bearbeitungsvorgängen | Fräskopfkonfigurationen, die für die horizontale Montage geeignet sind, vorbehaltlich einer Überprüfung der Struktur und des Antriebssystems. | IK-610- und IK-915-Serie, je nach Konfiguration |
| Bohrwerk | Kombiniert Präzisionsbohrungsbearbeitung mit Fräsvorgängen an Gehäusen und großen Bauteilen | Winkel-, Universal- oder Tiefwinkelköpfe, vorbehaltlich der Kompatibilität mit Montage und Antrieb. | IK-N90, IK-U90 und IK-D90/D90L |
| Vertikales Bearbeitungszentrum | CNC-Bedienung, typischerweise mit automatischem Werkzeugwechsel, für mehrere Bearbeitungsprozesse | Winkelköpfe für den Zugang zu seitlichen oder geneigten Flächen | IK-N90, IK-U90 und IK-U45 |
| Spezialfräsmaschine | Konzipiert für ein bestimmtes Bauteil oder einen bestimmten Arbeitsgang, wie z. B. Duplex- oder Stirnflächenfräsen | Auswahl der Fräsköpfe hinsichtlich Schnittlast, Montageausrichtung und Einschaltdauer | Anwendungsspezifische Auswahl |
Die oben genannten Optionen dienen als Ausgangspunkt für die technische Bewertung und stellen keine Liste direkt passender Ersatzteile dar. Montageflächen, Antriebsanordnungen, verfügbare Freiräume und Schnittanforderungen müssen überprüft werden.
1. Revolverfräsmaschinen: Flexible Einrichtung für allgemeine Bearbeitungsaufgaben
Revolverfräsmaschinen ermöglichen typischerweise die Neupositionierung von Fräskopf und Stößel, um den jeweiligen Bearbeitungsauftrag zu erfüllen. Sie sind weit verbreitet in Instandhaltungsabteilungen, Werkzeugmachereien und Werkstätten, die Prototypen oder Kleinserien fertigen.
Diese Flexibilität bringt eine praktische Einschränkung mit sich: Zu großer Auszug des Stößels oder Werkzeugüberstand verringert die Stabilität. Halten Sie die Auszüge so kurz wie möglich, und arretieren Sie nicht benötigte Achsen und Einstellpunkte vor dem Schneiden.
2. Bettfräsmaschinen: Werkstückauflage und Schnittstabilität
Bei einer typischen Bettfräsmaschine wird der Tisch vom Bett getragen, während sich der Fräskopf vertikal entlang der Säule bewegt. Diese Anordnung eignet sich gut für schwerere Werkstücke und Anwendungen, die von einer stabilen Bearbeitungseinrichtung profitieren.
Die tatsächliche Zerspanungsleistung hängt nach wie vor von der gesamten Maschine ab – einschließlich Spindel, Führungsbahnen, Struktur und Werkstückspannung – und nicht nur von ihrer Größe oder Motorleistung.
3. Konventionelle Portalfräsmaschinen: Getrennte Köpfe für die Bearbeitung von oben und von der Seite
Eine konventionelle Portalfräsmaschine verwendet zwei Säulen und einen Querträger, der den Arbeitstisch überspannt. Ein vertikaler Fräskopf ist üblicherweise am Querträger montiert, während ein seitlicher Fräskopf an einer Säule angebracht werden kann, um zusätzliche Oberflächen zu bearbeiten.
„Konventionell“ bedeutet nicht, dass jede Bewegung manuell erfolgt; motorische Vorschübe sind üblich. Solange die Maschinenstruktur und -genauigkeit noch ausreichend sind, kann der Austausch eines einzelnen Fräskopfes eine sinnvolle Möglichkeit sein, die Nutzungsdauer zu verlängern.
4. CNC-Portalfräsmaschinen: Programmierte Bewegung für die Bearbeitung großer Bauteile
CNC-Portalfräsmaschinen kombinieren einen großen Bearbeitungsbereich mit programmierter Achsenbewegung. Sie werden für Formen, Platten, Maschinenstrukturen und andere große Bauteile eingesetzt, die kontrollierte Werkzeugwege erfordern.
Automatischer Werkzeugwechsel, Fünfseitenbearbeitung und simultane Fünf-Achs-Bewegung sind konfigurationsabhängige Merkmale. Ein Austausch des Hauptkopfes kann zudem die Integration mit dem Spindelantrieb, dem Ausrichtungssystem, den Sensoren und der CNC-Steuerung erfordern.
5. Horizontale Fräsmaschinen: Ein anderer Ansatz für die Schnittfläche
Bei einer Horizontalfräsmaschine ist die Spindel annähernd parallel zur Tischoberfläche ausgerichtet. Herkömmliche Konstruktionen verwenden häufig eine spindelgelagerte Fräseranordnung für Nutenfräsen, Seitenfräsen und ähnliche Bearbeitungsvorgänge.
Die richtige Anwendung hängt von der Geometrie des Fräsers, der Spindellagerung und der Zugänglichkeit des Werkstücks ab. Die Nachrüstung eines anderen Fräskopfes erfordert eine Überprüfung der ursprünglichen Maschinenstruktur und der Kraftübertragung.
6. Bohrwerksmaschinen: Bohrgenauigkeit und Fräsleistung in einer Maschine
Bohrwerke nutzen Bohrwerkzeuge, um vorhandene Bohrungen auf die erforderliche Größe und Genauigkeit zu bringen und gleichzeitig Fräsvorgänge zu unterstützen. Typische Anwendungsbereiche sind Maschinengehäuse, große Gussteile und Bauteile mit kritischen Bohrungspositionen.
Ein Winkelkopf ermöglicht zwar den Zugang zu zusätzlichen Oberflächen, jedoch müssen Montage, Drehmomentübertragung und Reichweite geprüft werden. Längere Verlängerungen stellen generell höhere Anforderungen an die Stabilität.
7. Vertikale Bearbeitungszentren: Mehrfachbearbeitung mit automatischem Werkzeugwechsel
Ein vertikales Bearbeitungszentrum kombiniert typischerweise eine vertikale Spindel, eine CNC-Steuerung und ein Werkzeugmagazin. Es kann Fräsen, Bohren, Gewindeschneiden und andere Bearbeitungsvorgänge innerhalb einer programmierten Abfolge durchführen.
Durch den Einsatz eines Winkelkopfes kann die Seitenbearbeitung ermöglicht werden, jedoch müssen Freiraum, Montagehalterung und zulässige Belastungen geprüft werden. Die Kompatibilität mit dem Spindelkonus gewährleistet nicht die Kompatibilität mit dem automatischen Werkzeugwechsler der Maschine.
8. Spezialfräsmaschinen: Konstruiert um das Werkstück und den Prozess
Sondermaschinen sind für einen bestimmten Bearbeitungsvorgang oder eine bestimmte Teilefamilie ausgelegt. Beispiele hierfür sind Gegenkopfmaschinen zur Bearbeitung beider Seiten eines Werkstücks und spezielle Systeme zur Bearbeitung der Enden langer Bauteile.
Diese Maschinen legen Wert auf Wiederholgenauigkeit und Produktionsanforderungen. Die Fräsköpfe sollten entsprechend dem Material, dem Werkzeug, der Schnittlast, der Montageausrichtung und dem Betriebszyklus ausgewählt werden.
Die Auswahl eines Fräskopfes erfordert mehr als nur PS-Zahl und Drehzahl.
Die Schnittkräfte wirken über Werkzeug, Spindel, Fräskopf, Montagefläche und Maschinenstruktur. Eine schwache oder flexible Verbindung an irgendeiner Stelle dieses Pfades kann die Bearbeitungsleistung beeinträchtigen.
Der Einbau eines leistungsstärkeren Schneidkopfes erhöht nicht automatisch die Schneidleistung der gesamten Maschine.
Eine sachgemäße Bewertung berücksichtigt das Drehmoment bei der erforderlichen Betriebsdrehzahl, das Gewicht des Fräskopfes, die Stabilität der Montage und den Zustand der Maschine. Bei vertikalen und horizontalen Montageanordnungen muss zudem die Eignung des Fräskopfes und der Schmierstoffbedarf geprüft werden.
Prüfen Sie die Maschine, bevor Sie den Kopf austauschen.
Wenn das Maschinenbett, die Führungsbahnen, das Vorschubsystem und die geometrische Genauigkeit für die Bearbeitung noch geeignet sind, kann ein Ersatzfräskopf oder ein zusätzlicher Winkelfräskopf eine praktikable Alternative zum Austausch der gesamten Maschine darstellen.
Um eine Antragsprüfung zu starten, geben Sie bitte Folgendes an:
-
Maschineninformationen: Gesamtansichten, Hersteller und Modell der Maschine sowie das vorhandene Fräskopfmodell.
-
Montagehinweise: Schnittstellenabmessungen, Befestigungsmethode, Einbauausrichtung und verfügbarer Freiraum.
-
Bearbeitungsanforderungen: Werkstückmaterial, zu bearbeitende Oberflächen, Fräserdurchmesser, Betriebsgeschwindigkeit und Schnittparameter.
YIH KUAN fertigt Revolver- , Portal- und Winkelfräsköpfe für Maschinenbauer, Modernisierungsprojekte und Sonderanlagen. Die gemeinsame Analyse der Maschine und des Bearbeitungsprozesses ermöglicht die Auswahl einer optimalen Fräskopfkonfiguration für die jeweilige Anwendung und gewährleistet die Produktivität der Anlagen.

