บล็อก
ประเภทของเครื่องกัด: คู่มือภาคปฏิบัติเกี่ยวกับรูปแบบการใช้งานทั่วไปแปดแบบและการเลือกหัวกัด
2026.10.06
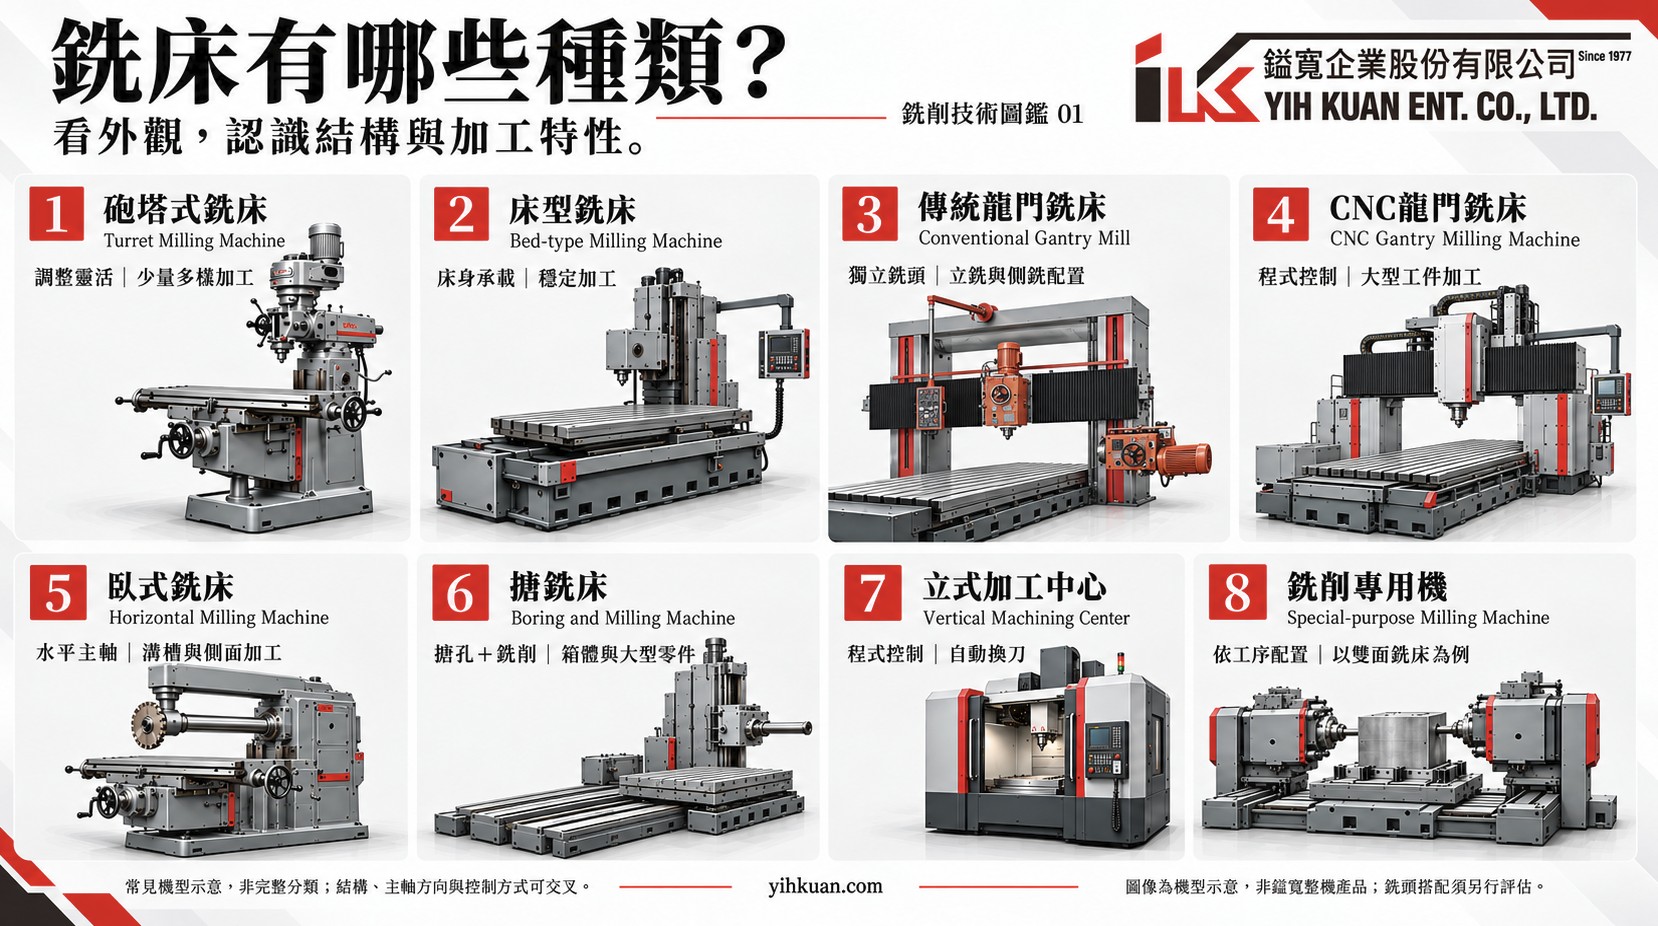
เครื่องกัดอาจเป็นเครื่องกัดแบบหมุนด้วยมือในโรงซ่อมบำรุง เครื่องกัดแบบโครงสร้างทั่วไปสำหรับงานขึ้นรูปขนาดใหญ่ หรือเครื่องจักร CNC ที่ทำงานหลายอย่างพร้อมกันในขั้นตอนเดียว ความแตกต่างไม่ได้จำกัดอยู่แค่ขนาดเครื่องจักรเท่านั้น การออกแบบโครงสร้าง การวางแนวแกนหมุน และความสามารถในการควบคุม ล้วนส่งผลต่อวิธีการที่เครื่องจักรเข้าหาชิ้นงานและจัดการกับแรงตัด
การทำความเข้าใจความแตกต่างเหล่านี้เป็นจุดเริ่มต้นที่มีประโยชน์สำหรับการเลือกอุปกรณ์ การเปลี่ยนหัวกัด หรือการเพิ่มขีดความสามารถในการกลึงให้กับเครื่องจักรที่มีอยู่เดิม
ทำความเข้าใจเกี่ยวกับการจำแนกประเภทเครื่องกัด
ศัพท์เฉพาะทางด้านเครื่องกัดอธิบายถึงลักษณะต่างๆ ของเครื่องจักรหลายประการ:
-
แนวตั้งและแนวนอนอธิบายถึงทิศทางการวางแกนหมุน
-
โครงสร้างของเครื่องจักรแบ่งออกเป็นแบบป้อมปืน แบบฐาน และแบบโครงเครน
-
ระบบควบคุมเครื่องจักรแบบดั้งเดิมและระบบควบคุมเครื่องจักร CNC อธิบายถึงวิธีการควบคุมการเคลื่อนที่ของเครื่องจักร
การจำแนกประเภทเหล่านี้มีความทับซ้อนกัน ตัวอย่างเช่น เครื่องจักรเครื่องหนึ่งอาจเป็นได้ทั้งเครื่องกัด CNC และเครื่องกัดแบบแท่นในเวลาเดียวกัน
คู่มือต่อไปนี้ครอบคลุมการกำหนดค่าเครื่องจักรทั่วไปแปดแบบ เครื่องกัดแบบโครงสร้างคานแบบดั้งเดิมและแบบ CNC จะถูกแสดงแยกกันเพื่อเน้นความแตกต่างในการทำงานและการกำหนดค่าหัวกัด นี่เป็นภาพรวมเชิงปฏิบัติมากกว่าการจำแนกประเภทอย่างละเอียดถี่ถ้วนของการออกแบบเครื่องกัดทุกแบบ
เครื่องกัดทั่วไปและตัวเลือกหัวกัด YIH KUAN
| ประเภทเครื่องจักร | ลักษณะสำคัญ | ทิศทางผลิตภัณฑ์ของ YIH KUAN | แบบจำลองตัวแทน |
|---|---|---|---|
| เครื่องกัดแบบป้อมปืน | การปรับตำแหน่งหัวเครื่องจักรได้อย่างยืดหยุ่น เหมาะสำหรับงานกลึงทั่วไป งานบำรุงรักษา และงานปริมาณน้อย | หัวกัดแบบป้อมปืน | ซีรีส์ IK-3, IK-5 และ IK-6 |
| เครื่องกัดแบบแท่น | การจัดวางโต๊ะทำงานแบบมีฐานรองรับ เพื่อรองรับชิ้นงานและเพิ่มความเสถียรในการตัดเฉือน | หัวกัดแบบโครงสร้างคาน (Gantry milling heads) ขึ้นอยู่กับการตรวจสอบการกำหนดค่าเครื่องจักร | ซีรี่ส์ IK-610, IK-916 และ IK-915 |
| เครื่องกัดโครงสร้างแบบดั้งเดิม | โดยทั่วไปจะติดตั้งหัวแนวตั้งแบบยึดกับรางขวาง และอาจมีหัวด้านข้างแบบยึดกับเสาเป็นตัวเลือกเพิ่มเติม | หัวกัดแบบโครงสร้างคาน สำหรับเปลี่ยนหรือประกอบเครื่องจักรใหม่ | ซีรี่ส์ IK-610, IK-916 และ IK-915 |
| เครื่องกัด CNC แบบโครงสร้างคาน | ผสานโครงสร้างแบบโครงเครนเข้ากับการเคลื่อนที่ของแกนที่ตั้งโปรแกรมไว้สำหรับการขึ้นรูปชิ้นส่วนขนาดใหญ่ | การเลือกหัวหลักต้องพิจารณาถึงกลไกและการควบคุม หัวแบบปรับมุมได้อาจช่วยให้เข้าถึงพื้นที่ได้มากขึ้น | หัวมุม IK-N90 และ IK-U90; หัวหลักได้รับการประเมินแยกกัน |
| เครื่องกัดแนวนอน | การจัดเรียงแกนหมุนแนวนอนสำหรับการเซาะร่อง การกัดด้านข้าง และการทำงานอื่นๆ | รูปแบบหัวกัดที่เหมาะสมสำหรับการติดตั้งในแนวนอน ขึ้นอยู่กับการตรวจสอบโครงสร้างและระบบขับเคลื่อน | ซีรี่ส์ IK-610 และ IK-915 ขึ้นอยู่กับการกำหนดค่า |
| เครื่องเจาะ | ผสานการเจาะรูที่มีความแม่นยำสูงเข้ากับการกัดขึ้นรูปบนตัวเรือนและชิ้นส่วนขนาดใหญ่ | หัวเจาะมุมฉาก หัวเจาะอเนกประสงค์ หรือหัวเจาะมุมลึก ขึ้นอยู่กับความเข้ากันได้ของการติดตั้งและระบบขับเคลื่อน | IK-N90, IK-U90 และ IK-D90/D90L |
| ศูนย์เครื่องจักรกลแนวตั้ง | การทำงานของเครื่อง CNC โดยทั่วไปจะมีการเปลี่ยนเครื่องมืออัตโนมัติ สำหรับกระบวนการตัดเฉือนหลายขั้นตอน | หัวปรับมุมสำหรับเข้าถึงพื้นผิวด้านข้างหรือพื้นผิวเอียง | IK-N90, IK-U90 และ IK-U45 |
| เครื่องกัดขึ้นรูปเฉพาะทาง | ออกแบบมาเพื่อใช้กับชิ้นส่วนหรือกระบวนการเฉพาะ เช่น การกัดแบบดูเพล็กซ์หรือการกัดหน้าตัด | หัวกัดที่เลือกใช้โดยพิจารณาจากภาระการตัด ทิศทางการติดตั้ง และรอบการทำงาน | การเลือกตามการใช้งานเฉพาะ |
ตัวเลือกข้างต้นเป็นเพียงจุดเริ่มต้นสำหรับการประเมินทางวิศวกรรม ไม่ใช่รายการชิ้นส่วนทดแทนที่สามารถติดตั้งได้โดยตรง ต้องตรวจสอบรายละเอียดต่างๆ เช่น อินเทอร์เฟซการติดตั้ง การจัดเรียงระบบขับเคลื่อน ระยะห่างที่ใช้งานได้ และข้อกำหนดในการตัดแต่ง
1. เครื่องกัดแบบป้อมปืน: การตั้งค่าที่ยืดหยุ่นสำหรับการใช้งานทั่วไป
เครื่องกัดแบบหมุนได้โดยทั่วไปจะสามารถปรับตำแหน่งหัวและแกนหมุนให้เหมาะสมกับงานได้ นิยมใช้ในแผนกซ่อมบำรุง ห้องเครื่องมือ และโรงงานที่ผลิตชิ้นงานต้นแบบหรือชิ้นงานจำนวนน้อย
ความยืดหยุ่นนั้นมาพร้อมกับข้อควรพิจารณาในทางปฏิบัติ: การยืดแกนหรือส่วนที่ยื่นออกมาของเครื่องมือมากเกินไปจะลดความแข็งแรงลง ควรใช้ส่วนที่ยืดออกให้สั้นที่สุดเท่าที่การตั้งค่าจะเอื้ออำนวย และล็อคแกนและจุดปรับที่ไม่ใช้งานก่อนทำการตัด
2. เครื่องกัดแบบแท่น: การรองรับชิ้นงานและความเสถียรในการตัด
โดยทั่วไปแล้ว เครื่องกัดแบบแท่นจะวางชิ้นงานบนแท่นรองรับ ในขณะที่หัวกัดจะเคลื่อนที่ในแนวตั้งไปตามเสา การจัดเรียงแบบนี้เหมาะสำหรับชิ้นงานที่มีน้ำหนักมากและงานที่ต้องการโครงสร้างการตัดเฉือนที่แข็งแรง
กำลังการตัดที่แท้จริงยังคงขึ้นอยู่กับเครื่องจักรโดยรวม ซึ่งรวมถึงแกนหมุน รางนำ โครงสร้าง และอุปกรณ์จับยึดชิ้นงาน ไม่ใช่แค่ขนาดหรือกำลังมอเตอร์เพียงอย่างเดียว
3. เครื่องกัดแบบโครงสร้างคานแบบดั้งเดิม: หัวแยกสำหรับงานกัดด้านบนและด้านข้าง
เครื่องกัดแบบโครงสร้างคานแบบดั้งเดิมใช้เสา 2 ต้นและรางขวางที่วางพาดบนโต๊ะทำงาน โดยทั่วไปแล้วหัวกัดแนวตั้งจะติดตั้งอยู่บนรางขวาง และอาจมีหัวกัดด้านข้างติดตั้งอยู่บนเสาเพื่อเข้าถึงพื้นผิวเพิ่มเติมได้
คำว่า “แบบดั้งเดิม” ไม่ได้หมายความว่าทุกการเคลื่อนไหวต้องใช้แรงงานคนเสมอไป การป้อนชิ้นงานด้วยมอเตอร์ก็เป็นเรื่องปกติ หากโครงสร้างและความแม่นยำของเครื่องจักรยังคงใช้งานได้ การเปลี่ยนหัวกัดแต่ละหัวอาจเป็นวิธีที่ได้ผลในการยืดอายุการใช้งานของเครื่องจักร
4. เครื่องกัด CNC แบบโครงสร้างคาน: การเคลื่อนที่ตามโปรแกรมสำหรับการขึ้นรูปชิ้นส่วนขนาดใหญ่
เครื่องกัดแบบโครงสร้างคาน CNC ผสานพื้นที่การตัดเฉือนขนาดใหญ่เข้ากับการเคลื่อนที่ของแกนที่ตั้งโปรแกรมไว้ เหมาะสำหรับงานแม่พิมพ์ แผ่นโลหะ โครงสร้างเครื่องจักร และชิ้นส่วนขนาดใหญ่อื่นๆ ที่ต้องการการควบคุมเส้นทางการเคลื่อนที่ของเครื่องมือ
การเปลี่ยนเครื่องมืออัตโนมัติ การตัดเฉือนห้าด้าน และการเคลื่อนที่ห้าแกนพร้อมกัน เป็นคุณสมบัติที่ขึ้นอยู่กับการกำหนดค่า การเปลี่ยนหัวหลักอาจต้องมีการบูรณาการกับระบบขับเคลื่อนแกนหมุน ระบบกำหนดทิศทาง เซ็นเซอร์ และระบบควบคุม CNC ด้วย
5. เครื่องกัดแนวนอน: แนวทางใหม่ในการตัดชิ้นงาน
เครื่องกัดแนวนอนจะวางแกนหมุนให้ขนานกับพื้นผิวโต๊ะโดยประมาณ การออกแบบแบบดั้งเดิมมักใช้ชุดใบมีดที่รองรับด้วยแกนหมุนสำหรับการเซาะร่อง การกัดด้านข้าง และการทำงานที่เกี่ยวข้อง
การใช้งานที่เหมาะสมขึ้นอยู่กับรูปทรงของหัวกัด การรองรับแกนหมุน และการเข้าถึงชิ้นงาน การดัดแปลงหัวกัดให้แตกต่างออกไปจำเป็นต้องตรวจสอบโครงสร้างเครื่องจักรเดิมและระบบส่งกำลังด้วย
6. เครื่องเจาะรู: ความแม่นยำในการเจาะรูและความสามารถในการกัดขึ้นรูปในเครื่องเดียว
เครื่องเจาะรูใช้เครื่องมือเจาะรูเพื่อขยายรูที่มีอยู่ให้ได้ขนาดและความแม่นยำตามต้องการ พร้อมทั้งสนับสนุนการทำงานของการกัดขึ้นรูปด้วย งานทั่วไปได้แก่ ตัวเรือนเครื่องจักร ชิ้นส่วนหล่อขนาดใหญ่ และชิ้นส่วนที่มีตำแหน่งรูเจาะที่สำคัญ
หัวต่อแบบปรับมุมได้อาจช่วยให้เข้าถึงพื้นผิวเพิ่มเติมได้ แต่ต้องประเมินการรองรับการติดตั้ง การส่งแรงบิด และระยะการเข้าถึงด้วย โดยทั่วไปแล้ว ส่วนต่อขยายที่ยาวขึ้นจะต้องการความแข็งแรงทนทานมากขึ้น
7. เครื่องจักรกลแนวตั้ง: การทำงานหลายอย่างพร้อมกันด้วยระบบเปลี่ยนเครื่องมืออัตโนมัติ
เครื่องจักรกลซีเอ็นซีแนวตั้งโดยทั่วไปจะรวมแกนหมุนแนวตั้ง ระบบควบคุม CNC และแม็กกาซีนเครื่องมือเข้าด้วยกัน สามารถทำการกัด เจาะ ตอกเกลียว และการทำงานอื่นๆ ตามลำดับที่ตั้งโปรแกรมไว้ได้
การเพิ่มหัวทำมุมอาจช่วยให้สามารถทำการตัดเฉือนด้านข้างได้ แต่ต้องตรวจสอบระยะห่าง การรองรับการติดตั้ง และภาระที่อนุญาต ความเข้ากันได้กับรูปทรงเรียวของแกนหมุนไม่ได้หมายความว่าจะเข้ากันได้กับระบบเปลี่ยนเครื่องมืออัตโนมัติของเครื่องจักร
8. เครื่องกัดขึ้นรูปเฉพาะทาง: สร้างขึ้นโดยคำนึงถึงชิ้นส่วนและกระบวนการเป็นหลัก
เครื่องจักรเฉพาะทางได้รับการออกแบบมาเพื่อการใช้งานหรือชิ้นส่วนเฉพาะกลุ่ม ตัวอย่างเช่น เครื่องจักรแบบหัวตัดตรงข้ามสำหรับกลึงชิ้นงานสองด้าน และระบบเฉพาะสำหรับการกลึงปลายชิ้นส่วนยาว
เครื่องจักรเหล่านี้ให้ความสำคัญกับความสม่ำเสมอและความต้องการในการผลิต หัวกัดควรได้รับการเลือกให้เหมาะสมกับวัสดุ เครื่องมือ แรงตัด ทิศทางการติดตั้ง และรอบการทำงาน
การเลือกหัวกัดนั้นต้องพิจารณามากกว่าแค่กำลังม้าและรอบต่อนาที
แรงตัดจะส่งผ่านไปยังเครื่องมือ แกนหมุน หัวกัด จุดเชื่อมต่อ และโครงสร้างของเครื่องจักร การเชื่อมต่อที่อ่อนแอหรือยืดหยุ่นได้ในจุดใดก็ตามในเส้นทางนั้น อาจจำกัดประสิทธิภาพการตัดเฉือนได้
การติดตั้งหัวตัดที่มีกำลังแรงม้าสูงกว่าไม่ได้หมายความว่ากำลังการตัดของเครื่องจักรทั้งหมดจะเพิ่มขึ้นโดยอัตโนมัติ
การประเมินที่เหมาะสมจะต้องพิจารณาถึงแรงบิดที่ความเร็วในการทำงานที่ต้องการ น้ำหนักของหัวเครื่อง ความแข็งแรงของการติดตั้ง และสภาพของเครื่องจักร นอกจากนี้ การติดตั้งในแนวตั้งและแนวนอนยังต้องได้รับการยืนยันถึงความเหมาะสมของหัวเครื่องและข้อกำหนดด้านการหล่อลื่นด้วย
ตรวจสอบสภาพเครื่องจักรก่อนเปลี่ยนหัวพิมพ์
หากแท่นเครื่อง รางนำ ระบบป้อนชิ้นงาน และความแม่นยำทางเรขาคณิตยังคงเหมาะสมกับงาน การเปลี่ยนหัวกัดหรือหัวกัดปรับมุมเพิ่มเติมอาจเป็นทางเลือกที่เหมาะสมกว่าการเปลี่ยนเครื่องจักรทั้งเครื่อง
ในการเริ่มต้นการตรวจสอบใบสมัคร โปรดระบุข้อมูลดังต่อไปนี้:
-
ข้อมูลเครื่องจักร: ภาพรวมทั้งหมด ยี่ห้อและรุ่นของเครื่องจักร และรุ่นของหัวกัดที่มีอยู่
-
รายละเอียดการติดตั้ง: ขนาดของส่วนต่อประสาน วิธีการยึด ทิศทางการติดตั้ง และพื้นที่ว่างที่สามารถใช้งานได้
-
ข้อกำหนดในการตัดเฉือน: วัสดุชิ้นงาน พื้นผิวที่จะทำการตัดเฉือน เส้นผ่านศูนย์กลางของหัวตัด ความเร็วในการทำงาน และพารามิเตอร์การตัด
YIH KUAN ผลิต หัวกัดแบบป้อมปืน หัวกัดแบบโครงสร้าง และ หัวกัดแบบปรับมุมได้ สำหรับผู้ผลิตเครื่องจักร โครงการปรับปรุงเครื่องจักร และอุปกรณ์ใช้งานเฉพาะทาง การประเมินเครื่องจักรและกระบวนการตัดร่วมกันจะช่วยระบุรูปแบบหัวกัดที่เหมาะสมกับงานและช่วยให้เครื่องจักรที่มีอยู่ยังคงมีประสิทธิภาพการทำงานต่อไป

