技术文章
铣床类型:八种常见配置及铣头选择实用指南
2026.10.06
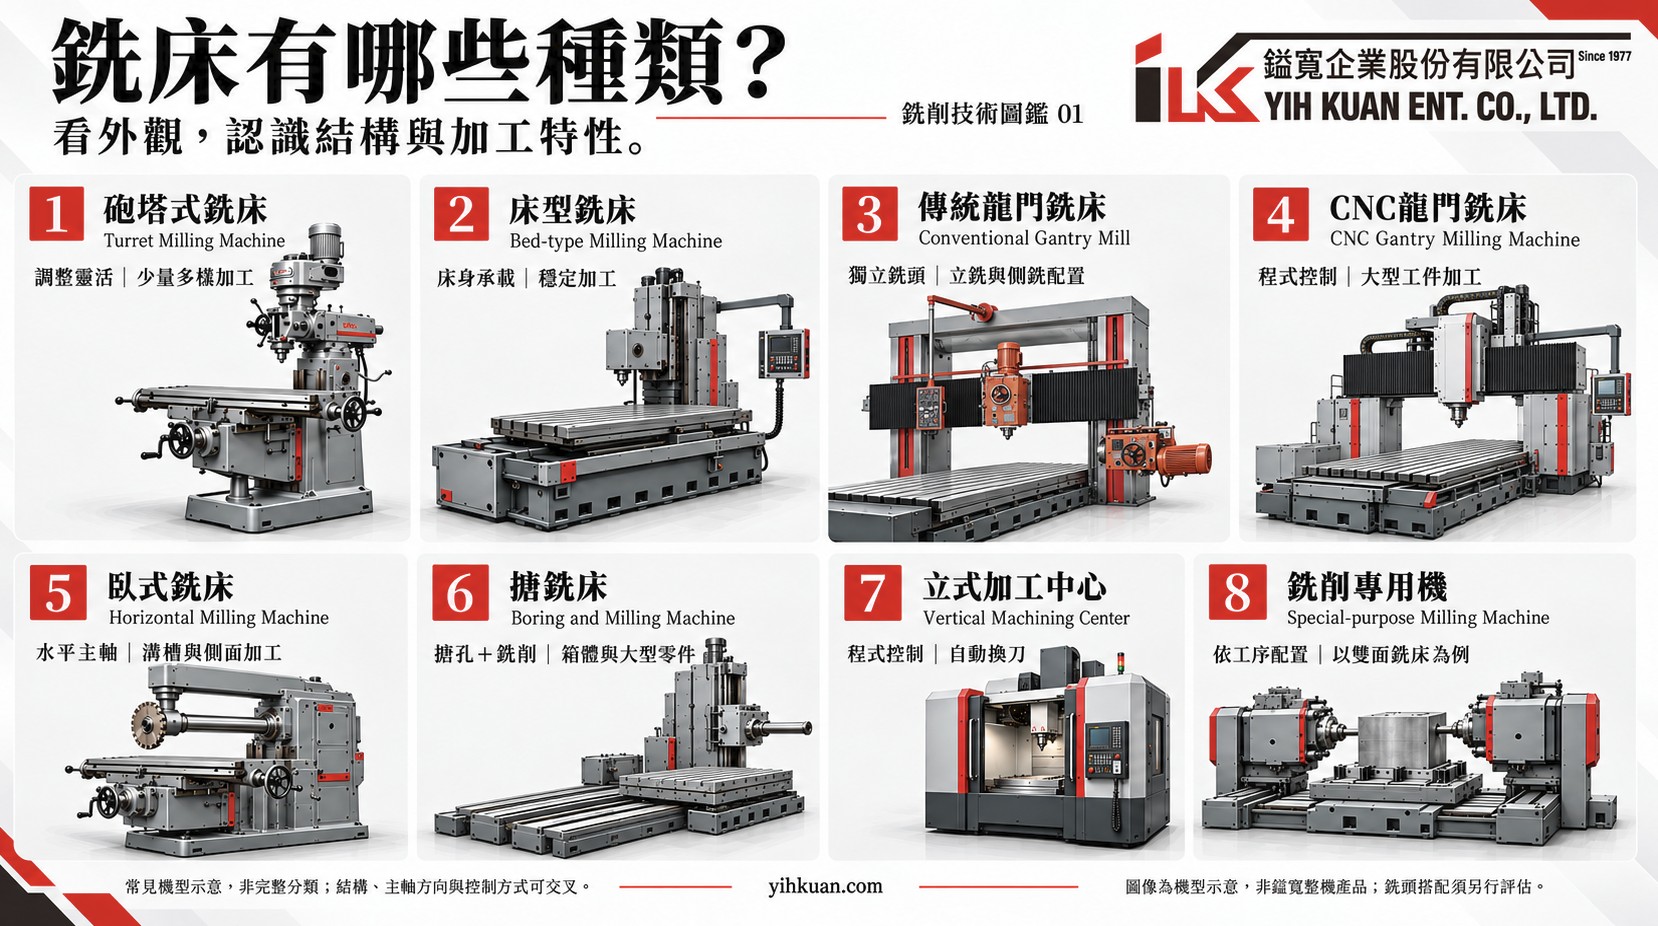
铣床可以是维修车间里的手动转塔铣床,也可以是加工大型工件的传统龙门铣床,还可以是一次装夹即可完成多道工序的数控加工中心。它们之间的区别不仅仅在于机器尺寸。结构设计、主轴方向和控制能力都会影响机器接近工件的方式以及切削载荷的处理能力。
了解这些差异可以为选择设备、更换铣头或为现有机器增加加工功能提供一个有用的起点。
了解铣床分类
铣床术语描述了机器的几个不同方面:
-
垂直和水平描述纺锤体的方向。
-
转塔式、床式和龙门式描述了机器的结构配置。
-
传统机械和数控机械分别描述了机器运动的控制方式。
这些分类之间存在重叠。例如,一台机器既可以是数控铣床,也可以是卧式铣床。
以下指南涵盖八种常见的机床配置。传统龙门铣床和数控龙门铣床分别列出,以突出其操作和主轴配置方面的差异。本指南旨在提供实用概述,而非对所有铣床设计进行详尽分类。
常用铣床和鎰寬铣头选项
| 机器类型 | 主要特征 | 鎰宽产品方向 | 代表性模型 |
|---|---|---|---|
炮塔铣床 |
灵活的头部定位,适用于一般机械加工、维护和小批量作业 |
炮塔铣削头 |
IK-3、IK-5 和 IK-6 系列 |
| 床式铣床 | 采用床式工作台结构,用于支撑工件和提高加工稳定性。 | 龙门铣削头,需经机器配置审查 | IK-610、IK-916 和 IK-915 系列 |
| 传统龙门铣床 | 通常配备横梁式垂直头,可选配立柱式侧头。 | 用于替换或新机器制造的龙门铣床铣头 | IK-610、IK-916 和 IK-915 系列 |
| 数控龙门铣床 | 结合龙门架结构和程序控制的轴运动,用于大型零件加工 | 主头的选择需要对机械和控制进行评估;角度头可能提供额外的操作空间。 | IK-N90 和 IK-U90 角度头;主头单独评估 |
| 卧式铣床 | 用于开槽、侧铣及其他加工的卧式主轴装置 | 铣头结构和驱动系统审查结果适用于水平安装。 | IK-610 和 IK-915 系列,取决于配置 |
| 镗床 | 结合精密镗孔加工和铣削加工,适用于壳体和大型零件。 | 直角、通用或深弯角度的云台,具体取决于安装和驱动兼容性。 | IK-N90、IK-U90 和 IK-D90/D90L |
| 立式加工中心 | 数控操作,通常带有自动换刀功能,用于多种加工过程 | 用于检修侧面或倾斜表面的弯头 | IK-N90、IK-U90 和 IK-U45 |
| 专用铣床 | 围绕特定零件或操作而设计,例如双面铣削或端面铣削 | 根据切削载荷、安装方向和占空比选择铣削头 | 应用特定选择 |
以上选项仅为工程评估的起点,并非直接替换件清单。安装接口、驱动装置、可用间隙和切割要求均需核实。
1.炮塔铣床:适用于通用加工的灵活设置
转塔铣床通常允许重新定位铣头和滑枕,以适应不同的加工需求。它们常见于维修部门、工具室以及处理原型或小批量生产的车间。
这种灵活性也伴随着一个实际问题:过长的滑枕延伸或刀具悬伸会降低刚性。应尽可能缩短延伸长度,并在切割前锁定未使用的轴和调整点。
2. 床式铣床:工件支撑和切削稳定性
在典型的卧式铣床上,工作台由床身支撑,而铣头则沿立柱垂直移动。这种结构非常适合加工较重的工件以及需要刚性加工装置的应用。
实际切削能力仍然取决于整台机器——包括主轴、导轨、结构和工件夹持装置——而不仅仅是其尺寸或电机马力。
3. 传统龙门铣床:顶部和侧面加工分别由独立的铣头完成
传统的龙门铣床由两根立柱和一根横跨工作台的横梁组成。垂直铣头通常安装在横梁上,而侧铣头则安装在立柱上,以便加工其他表面。
“传统”并不意味着所有动作都是手动的;动力进给也很常见。如果机器的结构和精度仍然良好,更换单个铣头可能是延长其使用寿命的有效方法。
4. 数控龙门铣床:用于大型零件加工的程序控制运动
数控龙门铣床结合了大加工范围和可编程轴运动。它们用于加工模具、板材、机械结构件以及其他需要精确控制刀具路径的大型零件。
自动换刀、五面加工和五轴联动等功能均取决于具体配置。主轴头更换可能还需要与主轴驱动器、定位系统、传感器和数控系统集成。
5. 卧式铣床:一种不同的切削面加工方法
卧式铣床的主轴大致与工作台面平行。传统设计通常采用刀轴支撑的刀具装置进行开槽、侧铣及相关加工。
选择合适的铣头取决于刀具几何形状、刀轴支撑和工件加工空间。改装不同的铣头需要重新评估原有的机床结构和动力传输方式。
6. 镗铣床:一台机器即可实现镗孔精度和铣削能力
镗床使用镗刀将现有孔加工至所需的尺寸和精度,同时还能辅助铣削加工。典型加工包括机床壳体、大型铸件以及孔位位置至关重要的零部件。
角形头可以提供更多作业表面,但必须评估其安装支撑、扭矩传递和作业范围。较长的延伸臂通常对刚性要求更高。
7. 立式加工中心:多道工序自动换刀
立式加工中心通常结合了立式主轴、数控系统和刀库。它可以按照预先设定的程序顺序执行铣削、钻孔、攻丝和其他加工操作。
加装角度刀头可以进行侧面加工,但必须检查间隙、安装支撑和允许载荷。与主轴锥度兼容并不意味着与机床的自动换刀装置兼容。
8. 专用铣床:以零件和工艺为中心设计
专用机床是为特定加工操作或零件系列而设计的。例如,对置式机床用于加工工件的两侧,而专用系统则用于加工长零件的端部。
这些机床优先考虑重复性和生产效率。铣头的选择应考虑材料、刀具、切削载荷、安装方向和工作循环。
选择铣削头不仅仅取决于马力和转速。
切削力依次传递至刀具、主轴、铣头、安装接口和机床结构。该路径上任何环节的薄弱或柔性连接都可能限制加工性能。
安装更大马力的切割头并不会自动提高整台机器的切割能力。
一次全面的评估应考虑所需运行速度下的扭矩、机头重量、安装刚度以及机器状况。垂直和水平安装方式还需要确认机头的适用性和润滑要求。
更换机头前请先评估机器状况
当床身、导轨、进给系统和几何精度仍然适合工作时,更换铣头或增加角度头可能是比更换整台机器更实际的选择。
要开始审核申请,请提供以下信息:
-
机器信息:整体照片、机器制造商和型号,以及现有铣头型号。
-
安装细节:接口尺寸、连接方式、安装方向和可用间隙。
-
加工要求:工件材料、待加工表面、刀具直径、加工速度和切削参数。
鎰宽公司为机械制造商、改造项目和专用设备生产炮塔铣头、龙门铣头和角度铣头。对机床和切削工艺进行综合评估,有助于确定适合应用需求并能确保现有设备高效运转的铣头配置。

