Блог
Типы фрезерных станков: практическое руководство по восьми распространенным конфигурациям и выбору фрезерной головки.
2026.10.06
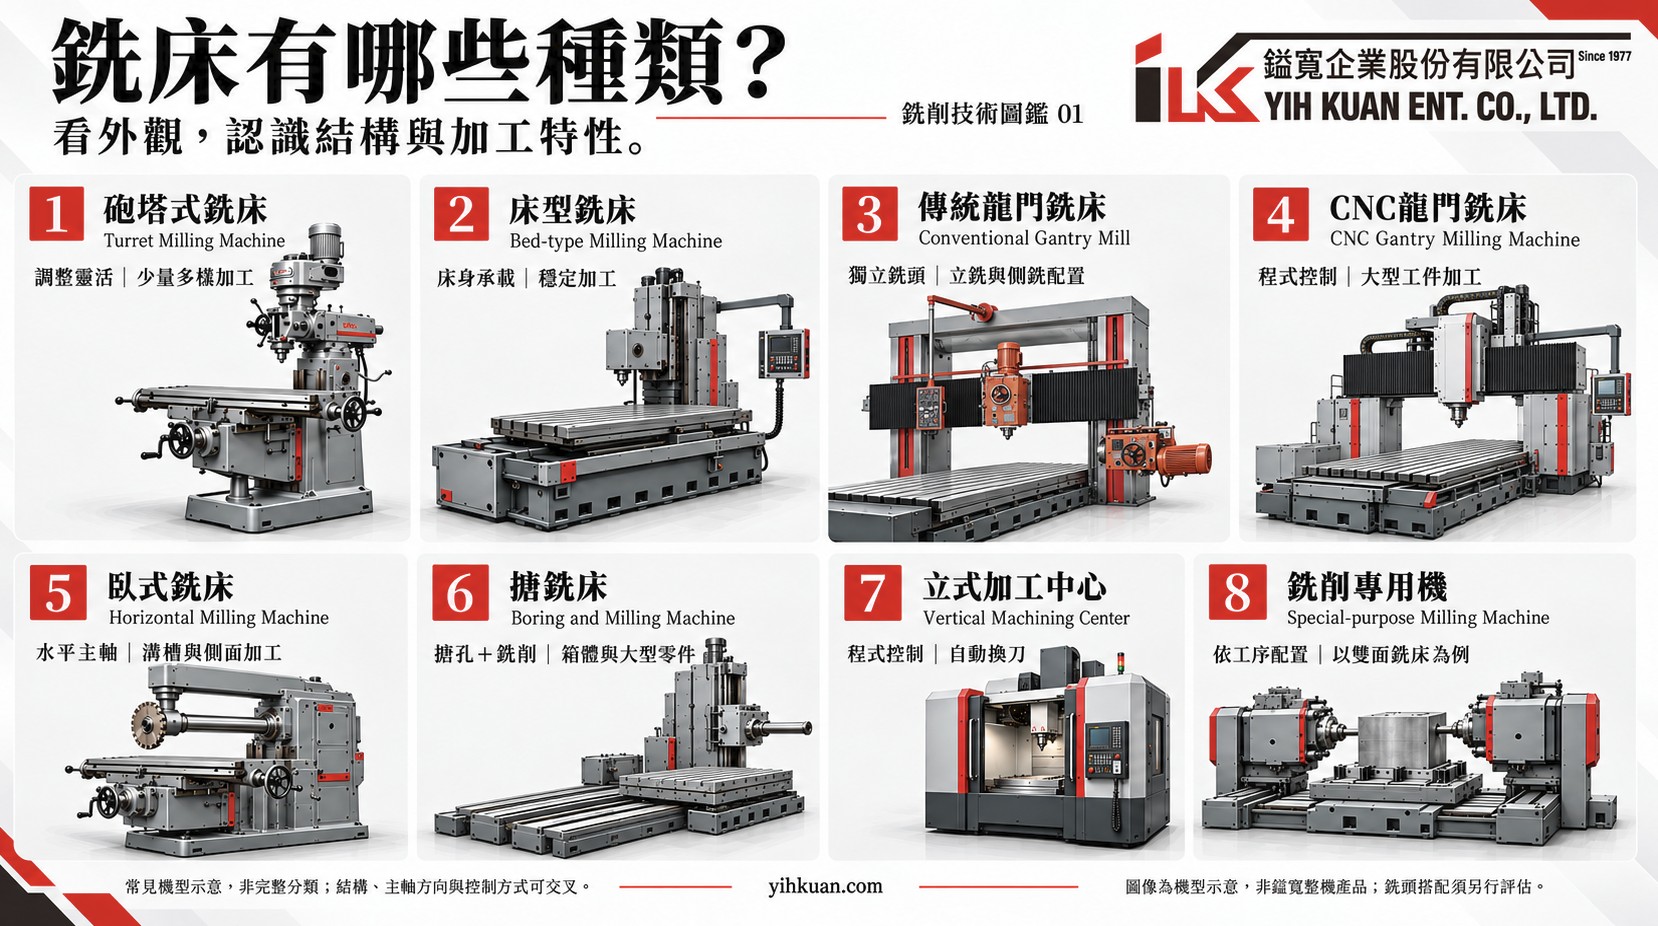
Фрезерный станок может представлять собой ручной револьверный станок в ремонтной мастерской, традиционный портальный фрезерный станок для обработки крупных деталей или обрабатывающий центр с ЧПУ, выполняющий несколько операций за одну установку. Различия выходят за рамки размера станка. Конструкция, ориентация шпинделя и возможности управления — все это влияет на то, как станок обрабатывает заготовку и справляется с нагрузками резания.
Понимание этих различий является полезной отправной точкой для выбора оборудования, замены фрезерной головки или расширения возможностей обработки на существующем станке.
Понимание классификации фрезерных станков
В терминологии, используемой при описании фрезерных станков, рассматриваются несколько различных аспектов работы станка:
-
Вертикальное и горизонтальное направления описывают ориентацию шпинделя.
-
Типы конструкции машины — поворотная башня, станина и портал.
-
Термины «традиционный» и «ЧПУ» описывают способы управления движением станков.
Эти классификации частично совпадают. Например, станок может быть одновременно и фрезерным станком с ЧПУ, и станком с листовым прокатом.
В данном руководстве рассматриваются восемь распространенных конфигураций станков. Традиционные и портальные фрезерные станки с ЧПУ перечислены отдельно, чтобы подчеркнуть различия в работе и конфигурации головки. Это практический обзор, а не исчерпывающая классификация всех конструкций фрезерных станков.
Типичные фрезерные станки и варианты фрезерных головок YIH KUAN
| Тип машины | Основные характеристики | ЙИХ КУАН, направление развития продукции | Репрезентативные модели |
|---|---|---|---|
| Фрезерный станок с поворотной головкой | Гибкое позиционирование головки для общей механической обработки, технического обслуживания и мелкосерийного производства. | Фрезерные головки револьверной головки | Серии ИК-3, ИК-5 и ИК-6 |
| Фрезерный станок станочного типа | Стол с опорой на станину для поддержки заготовки и обеспечения устойчивости при обработке. | Портальные фрезерные головки, подлежащие проверке конфигурации станка. | Серии ИК-610, ИК-916 и ИК-915. |
| Традиционный портальный фрезерный станок | Обычно оснащается вертикальной головкой, установленной на поперечной направляющей, и опциональными боковыми головками, установленными на колонне. | Портальные фрезерные головки для замены или сборки новых станков. | Серии ИК-610, ИК-916 и ИК-915. |
| Фрезерный станок с ЧПУ портального типа | Сочетает портальную конструкцию с программируемым перемещением осей для обработки крупногабаритных деталей. | Выбор основной головки требует проверки механических узлов и системы управления; угловые головки могут обеспечить дополнительный доступ. | Угловые головки IK-N90 и IK-U90; основные головки оценивались индивидуально. |
| Горизонтальный фрезерный станок | Горизонтальное расположение шпинделя для нарезания пазов, бокового фрезерования и других операций. | Конфигурации фрезерных головок, подходящие для горизонтального монтажа, подлежат проверке с учетом конструктивных особенностей и системы привода. | Серии ИК-610 и ИК-915, в зависимости от комплектации |
| Буровая мельница | Сочетает в себе высокоточную расточку отверстий с фрезерованием корпусов и крупных компонентов. | Угловые, универсальные или глубокоудаленные головки, в зависимости от совместимости крепления и привода. | ИК-Н90, ИК-У90 и ИК-Д90/Д90Л |
| Вертикальный обрабатывающий центр | Работа на станках с ЧПУ, как правило, с автоматической сменой инструмента, для выполнения различных процессов обработки. | Угловые насадки для доступа к боковым или наклонным поверхностям. | ИК-Н90, ИК-У90 и ИК-У45 |
| Фрезерный станок специального назначения | Разработаны для конкретной детали или операции, например, для двустороннего или торцевого фрезерования. | Выбор фрезерных головок зависит от нагрузки при резании, ориентации при установке и режима работы. | Выбор, специфичный для конкретного приложения |
Приведенные выше варианты являются отправными точками для инженерной оценки, а не списком точных аналогов. Необходимо проверить интерфейсы крепления, схему привода, доступный зазор и требования к резке.
1. Фрезерные станки с револьверной головкой: гибкая конфигурация для выполнения работ общего назначения.
Фрезерные станки с револьверной головкой обычно позволяют перемещать головку и ползун в зависимости от выполняемой работы. Они широко распространены в ремонтных цехах, инструментальных мастерских и цехах, занимающихся изготовлением прототипов или мелкосерийным производством.
Такая гибкость сопряжена с практическим соображением: чрезмерное выдвижение ползуна или выступание инструмента снижает жесткость. Держите выдвижение как можно короче, насколько позволяет настройка, и блокируйте неиспользуемые оси и точки регулировки перед началом резки.
2. Фрезерные станки станочного типа: поддержка заготовки и устойчивость резания.
На типичном фрезерном станке стол поддерживается станиной, а головка перемещается вертикально вдоль колонны. Такая конструкция хорошо подходит для обработки более тяжелых заготовок и задач, требующих жесткой обрабатывающей установки.
Фактическая производительность резки по-прежнему зависит от всей машины в целом — включая шпиндель, направляющие, конструкцию и зажимное устройство, — а не просто от ее размера или мощности двигателя.
3. Традиционные портальные фрезерные станки: отдельные головки для верхней и боковой обработки.
В традиционном портальном фрезерном станке используются две колонны и поперечная балка, перекрывающая рабочий стол. Вертикальная фрезерная головка обычно устанавливается на поперечной балке, а боковая фрезерная головка может быть установлена на колонне для обработки дополнительных поверхностей.
«Традиционный» не означает, что все движения выполняются вручную; механические подачи распространены. Если конструкция и точность станка остаются в пределах допустимых значений, замена отдельной фрезерной головки может стать практичным способом продления срока его службы.
4. Портальные фрезерные станки с ЧПУ: программируемое перемещение для обработки крупногабаритных деталей.
Фрезерные станки с ЧПУ сочетают в себе большую рабочую зону и запрограммированное перемещение осей. Они используются для изготовления пресс-форм, плит, конструкций машин и других крупных компонентов, требующих контролируемой траектории движения инструмента.
Автоматическая смена инструмента, пятисторонняя обработка и одновременное перемещение по пяти осям зависят от конфигурации. Замена главной головки также может потребовать интеграции с приводом шпинделя, системой ориентации, датчиками и системами ЧПУ.
5. Горизонтальные фрезерные станки: иной подход к обработке режущей поверхности.
В горизонтальном фрезерном станке шпиндель располагается приблизительно параллельно поверхности стола. В традиционных конструкциях для прорезки пазов, бокового фрезерования и подобных операций часто используется система резцов с опорой на вал.
Выбор оптимальной модели зависит от геометрии фрезы, опоры вала и доступа к заготовке. Модернизация с установкой другой фрезерной головки требует пересмотра исходной конструкции станка и схемы передачи мощности.
6. Расточные станки: точность расточки и фрезерование в одном станке.
Расточные станки используют расточные инструменты для придания существующим отверстиям требуемого размера и точности, а также для поддержки фрезерных работ. Типичные задачи включают изготовление корпусов машин, крупных отливок и компонентов с критически важными отверстиями.
Угловая головка может обеспечить доступ к дополнительным поверхностям, но при этом необходимо оценить надежность крепления, передачу крутящего момента и вылет стрелы. Более длинные удлинители, как правило, предъявляют более высокие требования к жесткости конструкции.
7. Вертикальные обрабатывающие центры: многооперационная обработка с автоматической сменой инструмента.
Вертикальный обрабатывающий центр обычно сочетает в себе вертикальный шпиндель, систему ЧПУ и инструментальный магазин. Он может выполнять фрезерование, сверление, нарезание резьбы и другие операции в рамках запрограммированной последовательности.
Установка угловой головки может обеспечить боковую обработку, но необходимо проверить зазоры, опоры крепления и допустимые нагрузки. Совместимость с конусом шпинделя не гарантирует совместимость с автоматическим устройством смены инструмента станка.
8. Фрезерные станки специального назначения: конструкция, разработанная с учетом особенностей детали и процесса обработки.
Станки специального назначения предназначены для выполнения определенной операции или обработки определенной группы деталей. Примерами являются станки с противоположно расположенными головками для обработки двух сторон заготовки и специализированные системы для обработки торцов длинных компонентов.
В этих станках приоритет отдается повторяемости и производительности. Фрезерные головки следует выбирать с учетом материала, инструмента, нагрузки на резание, ориентации крепления и рабочего цикла.
Выбор фрезерной головки зависит не только от мощности и частоты вращения.
Усилия резания передаются через инструмент, шпиндель, фрезерную головку, монтажный узел и конструкцию станка. Слабое или гибкое соединение в любом месте этого пути может ограничить производительность обработки.
Установка головки большей мощности не приводит к автоматическому увеличению производительности резки всей машины.
При правильной оценке учитываются крутящий момент при требуемой рабочей скорости, вес головки, жесткость крепления и состояние машины. Для вертикального и горизонтального монтажа также необходимо подтвердить пригодность головки и требования к смазке.
Перед заменой головки проведите осмотр оборудования.
Если станина, направляющие, система подачи и геометрическая точность остаются пригодными для выполнения работы, замена фрезерной головки или дополнительной угловой головки может стать практичной альтернативой замене всего станка.
Для начала рассмотрения заявки предоставьте следующую информацию:
-
Информация о станке: общие фотографии, марка и модель станка, а также модель имеющейся фрезерной головки.
-
Детали монтажа: габаритные размеры интерфейса, способ крепления, ориентация при установке и доступный зазор.
-
Требования к обработке: материал заготовки, обрабатываемые поверхности, диаметр фрезы, рабочая скорость и параметры резания.
Компания YIH KUAN производит фрезерные головки для револьверных станков , портальные фрезерные головки и угловые головки для машиностроителей, проектов модернизации и специализированного оборудования. Совместная оценка станка и процесса резки помогает определить конфигурацию головки, которая соответствует требованиям задачи и обеспечивает производительность исправного оборудования.

