ब्लॉग
मिलिंग मशीनों के प्रकार: आठ सामान्य विन्यासों और मिलिंग हेड के चयन के लिए एक व्यावहारिक मार्गदर्शिका
2026.10.06
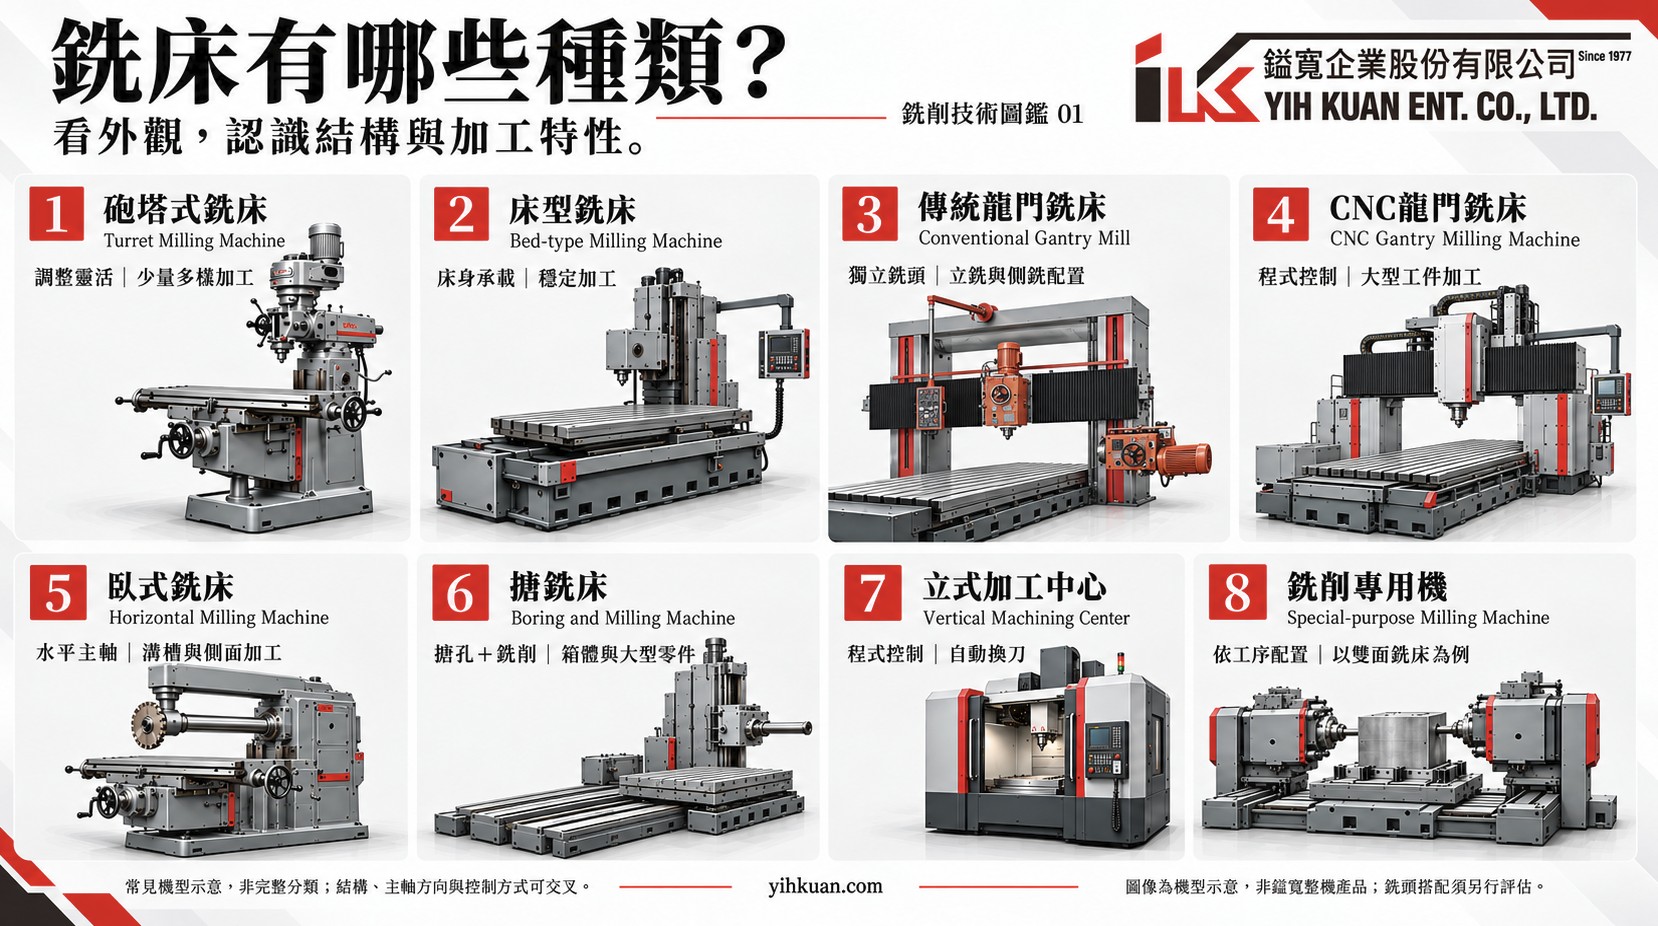
एक मिलिंग मशीन किसी रखरखाव कार्यशाला में मैनुअल टरेट मिल हो सकती है, बड़े आकार के निर्माण के लिए पारंपरिक गैन्ट्री मिल हो सकती है, या एक ही सेटअप में कई ऑपरेशन करने वाला सीएनसी मशीनिंग सेंटर हो सकता है। ये अंतर केवल मशीन के आकार तक ही सीमित नहीं हैं। संरचनात्मक डिजाइन, स्पिंडल ओरिएंटेशन और नियंत्रण क्षमताएं, ये सभी कारक प्रभावित करते हैं कि मशीन वर्कपीस के साथ कैसे काम करती है और कटिंग लोड को कैसे संभालती है।
इन अंतरों को समझना उपकरण का चयन करने, मिलिंग हेड को बदलने या मौजूदा मशीन में मशीनिंग क्षमताएं जोड़ने के लिए एक उपयोगी प्रारंभिक बिंदु प्रदान करता है।
मिलिंग मशीन वर्गीकरण को समझना
मिलिंग मशीन शब्दावली मशीन के कई अलग-अलग पहलुओं का वर्णन करती है:
-
ऊर्ध्वाधर और क्षैतिज रूप से स्पिंडल की दिशा का वर्णन किया जाता है।
-
टरेट, बेड-टाइप और गैन्ट्री मशीन की संरचनात्मक बनावट का वर्णन करते हैं।
-
कन्वेंशनल और सीएनसी मशीनें यह बताती हैं कि मशीनों की गतिविधियों को कैसे नियंत्रित किया जाता है।
ये वर्गीकरण एक दूसरे से ओवरलैप करते हैं। उदाहरण के लिए, एक मशीन सीएनसी मिल और बेड-टाइप मिल दोनों हो सकती है।
यह गाइड आठ सामान्य मशीन कॉन्फ़िगरेशन को कवर करती है। पारंपरिक और सीएनसी गैन्ट्री मिलों को संचालन और हेड कॉन्फ़िगरेशन में अंतर को उजागर करने के लिए अलग-अलग सूचीबद्ध किया गया है। यह प्रत्येक मिलिंग मशीन डिज़ाइन का विस्तृत वर्गीकरण नहीं है, बल्कि एक व्यावहारिक अवलोकन है।
सामान्य मिलिंग मशीनें और YIH KUAN मिलिंग हेड के विकल्प
| मशीन का प्रकार | मुख्य विशेषताएं | YIH KUAN उत्पाद दिशा | प्रतिनिधि मॉडल |
|---|---|---|---|
| बुर्ज मिलिंग मशीन | सामान्य मशीनिंग, रखरखाव और कम मात्रा वाले कार्यों के लिए हेड की लचीली स्थिति निर्धारण सुविधा। | बुर्ज मिलिंग हेड | आईके-3, आईके-5 और आईके-6 श्रृंखला |
| बेड-टाइप मिलिंग मशीन | वर्कपीस को सहारा देने और मशीनिंग में स्थिरता सुनिश्चित करने के लिए बेड-सपोर्टेड टेबल व्यवस्था। | मशीन कॉन्फ़िगरेशन समीक्षा के अधीन गैन्ट्री मिलिंग हेड | IK-610, IK-916, और IK-915 श्रृंखला |
| पारंपरिक गैन्ट्री मिलिंग मशीन | इसमें आमतौर पर क्रॉसरेल पर लगा हुआ वर्टिकल हेड और वैकल्पिक रूप से कॉलम पर लगे हुए साइड हेड होते हैं। | प्रतिस्थापन या नई मशीन निर्माण के लिए गैन्ट्री मिलिंग हेड | IK-610, IK-916, और IK-915 श्रृंखला |
| सीएनसी गैन्ट्री मिलिंग मशीन | बड़े पुर्जों की मशीनिंग के लिए गैन्ट्री निर्माण को प्रोग्राम्ड एक्सिस मोशन के साथ जोड़ता है। | मुख्य हेड के चयन के लिए यांत्रिक और नियंत्रण समीक्षा आवश्यक है; एंगल हेड अतिरिक्त पहुंच प्रदान कर सकते हैं। | IK-N90 और IK-U90 एंगल हेड; मुख्य हेड का मूल्यांकन अलग-अलग किया गया। |
| क्षैतिज मिलिंग मशीन | स्लॉटिंग, साइड मिलिंग और अन्य कार्यों के लिए क्षैतिज स्पिंडल व्यवस्था | क्षैतिज रूप से लगाने के लिए उपयुक्त मिलिंग हेड कॉन्फ़िगरेशन, संरचनात्मक और ड्राइव-सिस्टम समीक्षा के अधीन हैं। | कॉन्फ़िगरेशन के आधार पर IK-610 और IK-915 श्रृंखला |
| बोरिंग मिल | यह हाउसिंग और बड़े घटकों पर सटीक बोर मशीनिंग और मिलिंग प्रक्रियाओं को संयोजित करता है। | माउंटिंग और ड्राइव की अनुकूलता के अधीन, समकोण, सार्वभौमिक या गहरे कोण वाले हेड उपलब्ध हैं। | IK-N90, IK-U90, और IK-D90/D90L |
| वर्टिकल मशीनिंग सेंटर | कई मशीनिंग प्रक्रियाओं के लिए सीएनसी संचालन, जिसमें आमतौर पर स्वचालित टूल परिवर्तन की सुविधा होती है। | पार्श्व या झुकी हुई सतहों तक पहुँचने के लिए कोण वाले शीर्ष। | आईके-एन90, आईके-यू90 और आईके-यू45 |
| विशेष प्रयोजन वाली पिसाई मशीन | किसी विशिष्ट भाग या ऑपरेशन, जैसे कि डुप्लेक्स या एंड-फेस मिलिंग, के आधार पर डिज़ाइन किया गया। | कटिंग लोड, माउंटिंग ओरिएंटेशन और ड्यूटी साइकिल के आधार पर मिलिंग हेड का चयन किया जाता है। | आवेदन-विशिष्ट चयन |
ऊपर दिए गए विकल्प इंजीनियरिंग मूल्यांकन के लिए प्रारंभिक बिंदु हैं, न कि सीधे फिट होने वाले प्रतिस्थापनों की सूची। माउंटिंग इंटरफेस, ड्राइव व्यवस्था, उपलब्ध स्थान और कटिंग आवश्यकताओं की पुष्टि अवश्य की जानी चाहिए।
1. टरेट मिलिंग मशीनें: सामान्य प्रयोजन के कार्यों के लिए लचीला सेटअप
टरेट मिलों में आमतौर पर हेड और रैम को काम के अनुसार समायोजित किया जा सकता है। ये रखरखाव विभागों, टूलरूम और प्रोटोटाइप या छोटे उत्पादन बैचों को संभालने वाली कार्यशालाओं में आम हैं।
इस लचीलेपन के साथ एक व्यावहारिक बात भी जुड़ी है: रैम का अत्यधिक विस्तार या टूल का अतिरिक्त हिस्सा कठोरता को कम कर देता है। सेटअप के अनुसार एक्सटेंशन को जितना संभव हो उतना छोटा रखें, और काटने से पहले अप्रयुक्त अक्षों और समायोजन बिंदुओं को लॉक कर दें।
2. बेड-टाइप मिलिंग मशीनें: वर्कपीस सपोर्ट और कटिंग स्थिरता
एक सामान्य बेड मिल में, टेबल बेड द्वारा समर्थित होती है, जबकि हेड कॉलम के साथ लंबवत रूप से चलता है। यह व्यवस्था भारी वर्कपीस और उन अनुप्रयोगों के लिए उपयुक्त है जिनमें एक मजबूत मशीनिंग सेटअप से लाभ होता है।
वास्तविक कटाई क्षमता अभी भी पूरी मशीन पर निर्भर करती है - जिसमें स्पिंडल, गाइडवे, संरचना और वर्कहोल्डिंग शामिल हैं - न कि केवल उसके आकार या मोटर की हॉर्सपावर पर।
3. पारंपरिक गैन्ट्री मिलें: ऊपरी और पार्श्व मशीनिंग के लिए अलग-अलग हेड
एक पारंपरिक गैन्ट्री मिल में दो स्तंभ और वर्कटेबल पर फैली एक क्रॉसरेल होती है। आमतौर पर क्रॉसरेल पर एक ऊर्ध्वाधर मिलिंग हेड लगा होता है, और अतिरिक्त सतहों तक पहुँचने के लिए स्तंभ पर एक साइड मिलिंग हेड भी उपलब्ध होता है।
“पारंपरिक” का अर्थ यह नहीं है कि सभी गतिविधियाँ मैन्युअल हों; विद्युत चालित फीड भी आम हैं। यदि मशीन की संरचना और सटीकता अच्छी स्थिति में हैं, तो एक मिलिंग हेड को बदलना इसकी उपयोगी जीवन अवधि बढ़ाने का एक व्यावहारिक तरीका हो सकता है।
4. सीएनसी गैन्ट्री मिलें: बड़े पुर्जों की मशीनिंग के लिए प्रोग्राम्ड मोशन
सीएनसी गैन्ट्री मिलें प्रोग्राम्ड एक्सिस मोशन के साथ एक विशाल मशीनिंग क्षमता को जोड़ती हैं। इनका उपयोग मोल्ड, प्लेट, मशीन संरचनाओं और नियंत्रित टूलपाथ की आवश्यकता वाले अन्य बड़े घटकों के लिए किया जाता है।
स्वचालित टूल परिवर्तन, पांच-तरफ़ा मशीनिंग और एक साथ पांच-अक्षीय गति, कॉन्फ़िगरेशन पर निर्भर विशेषताएं हैं। मुख्य हेड को बदलने के लिए स्पिंडल ड्राइव, ओरिएंटेशन सिस्टम, सेंसर और सीएनसी नियंत्रणों के साथ एकीकरण की भी आवश्यकता हो सकती है।
5. क्षैतिज मिलिंग मशीनें: कटिंग सतह के लिए एक अलग दृष्टिकोण
एक क्षैतिज मिल में स्पिंडल लगभग टेबल की सतह के समानांतर स्थित होता है। पारंपरिक डिज़ाइनों में अक्सर स्लॉटिंग, साइड मिलिंग और संबंधित कार्यों के लिए आर्बर-समर्थित कटर व्यवस्था का उपयोग किया जाता है।
सही अनुप्रयोग कटर की ज्यामिति, आर्बर सपोर्ट और वर्कपीस तक पहुंच पर निर्भर करता है। किसी अन्य मिलिंग हेड को लगाने के लिए मूल मशीन संरचना और विद्युत संचरण व्यवस्था की समीक्षा आवश्यक है।
6. बोरिंग मिल्स: एक ही मशीन में बोरिंग की सटीकता और मिलिंग क्षमता
बोरिंग मिलें बोरिंग टूल्स का उपयोग करके मौजूदा छेदों को आवश्यक आकार और सटीकता तक लाती हैं, साथ ही मिलिंग कार्यों में भी सहायता करती हैं। आमतौर पर, इनमें मशीन हाउसिंग, बड़े कास्टिंग और महत्वपूर्ण बोर स्थानों वाले घटक शामिल होते हैं।
एंगल हेड अतिरिक्त सतहों तक पहुंच प्रदान कर सकता है, लेकिन माउंटिंग सपोर्ट, टॉर्क ट्रांसमिशन और पहुंच का मूल्यांकन करना आवश्यक है। लंबे एक्सटेंशन आमतौर पर कठोरता पर अधिक दबाव डालते हैं।
7. वर्टिकल मशीनिंग सेंटर: स्वचालित टूल चेंजिंग के साथ एकाधिक ऑपरेशन
एक वर्टिकल मशीनिंग सेंटर में आमतौर पर एक वर्टिकल स्पिंडल, सीएनसी कंट्रोल और एक टूल मैगज़ीन का संयोजन होता है। यह प्रोग्राम किए गए क्रम में मिलिंग, ड्रिलिंग, टैपिंग और अन्य ऑपरेशन कर सकता है।
एंगल हेड लगाने से साइड मशीनिंग संभव हो सकती है, लेकिन क्लीयरेंस, माउंटिंग सपोर्ट और अनुमेय भार की जांच अवश्य कर लें। स्पिंडल टेपर के साथ अनुकूलता मशीन के स्वचालित टूल चेंजर के साथ अनुकूलता सुनिश्चित नहीं करती है।
8. विशेष प्रयोजन वाली मिलिंग मशीनें: पुर्जे और प्रक्रिया के अनुसार निर्मित
विशेष प्रयोजन वाली मशीनें किसी परिभाषित कार्य या पुर्जे के समूह के लिए डिज़ाइन की जाती हैं। उदाहरणों में किसी वर्कपीस के दो किनारों की मशीनिंग के लिए विपरीत दिशा में खुलने वाली मशीनें और लंबे घटकों के सिरों की मशीनिंग के लिए समर्पित प्रणालियाँ शामिल हैं।
ये मशीनें दोहराव और उत्पादन आवश्यकताओं को प्राथमिकता देती हैं। मिलिंग हेड का चयन सामग्री, उपकरण, कटिंग लोड, माउंटिंग ओरिएंटेशन और ऑपरेटिंग ड्यूटी साइकिल के अनुसार किया जाना चाहिए।
मिलिंग हेड का चयन करते समय केवल हॉर्सपावर और आरपीएम से कहीं अधिक बातों पर ध्यान देना आवश्यक होता है।
काटने की शक्तियाँ टूल, स्पिंडल, मिलिंग हेड, माउंटिंग इंटरफ़ेस और मशीन संरचना से होकर गुजरती हैं। इस पथ में कहीं भी कमजोर या लचीला जोड़ मशीनिंग प्रदर्शन को सीमित कर सकता है।
अधिक हॉर्सपावर वाला हेड लगाने से पूरी मशीन की काटने की क्षमता स्वतः नहीं बढ़ जाती है।
उचित मूल्यांकन में आवश्यक परिचालन गति पर टॉर्क, हेड का वजन, माउंटिंग की मजबूती और मशीन की स्थिति पर विचार किया जाता है। ऊर्ध्वाधर और क्षैतिज माउंटिंग व्यवस्थाओं के लिए हेड की उपयुक्तता और स्नेहन आवश्यकताओं की पुष्टि भी आवश्यक है।
हेड बदलने से पहले मशीन का मूल्यांकन करें
जब बेड, गाइडवे, फीड सिस्टम और ज्यामितीय सटीकता काम के लिए उपयुक्त बनी रहती है, तो पूरी मशीन को बदलने के बजाय एक प्रतिस्थापन मिलिंग हेड या एक अतिरिक्त एंगल हेड एक व्यावहारिक विकल्प हो सकता है।
आवेदन की समीक्षा शुरू करने के लिए, कृपया निम्नलिखित जानकारी प्रदान करें:
-
मशीन की जानकारी: समग्र तस्वीरें, मशीन का निर्माता और मॉडल, और मौजूदा मिलिंग हेड का मॉडल।
-
माउंटिंग संबंधी विवरण: इंटरफ़ेस के आयाम, अटैचमेंट विधि, इंस्टॉलेशन ओरिएंटेशन और उपलब्ध स्थान।
-
मशीनिंग संबंधी आवश्यकताएँ: वर्कपीस की सामग्री, मशीनिंग की जाने वाली सतहें, कटर का व्यास, परिचालन गति और कटिंग पैरामीटर।
YIH KUAN मशीन निर्माताओं, रेट्रोफिट परियोजनाओं और विशेष प्रयोजन उपकरणों के लिए टरेट मिलिंग हेड , गैन्ट्री मिलिंग हेड और एंगल हेड का निर्माण करती है। मशीन और कटिंग प्रक्रिया का एक साथ मूल्यांकन करने से एक ऐसा हेड कॉन्फ़िगरेशन पहचानने में मदद मिलती है जो एप्लिकेशन के अनुकूल हो और उपयोगी उपकरणों को उत्पादक बनाए रखे।

