Blog
Types de fraiseuses : Guide pratique des huit configurations courantes et sélection des têtes de fraisage
2026.10.06
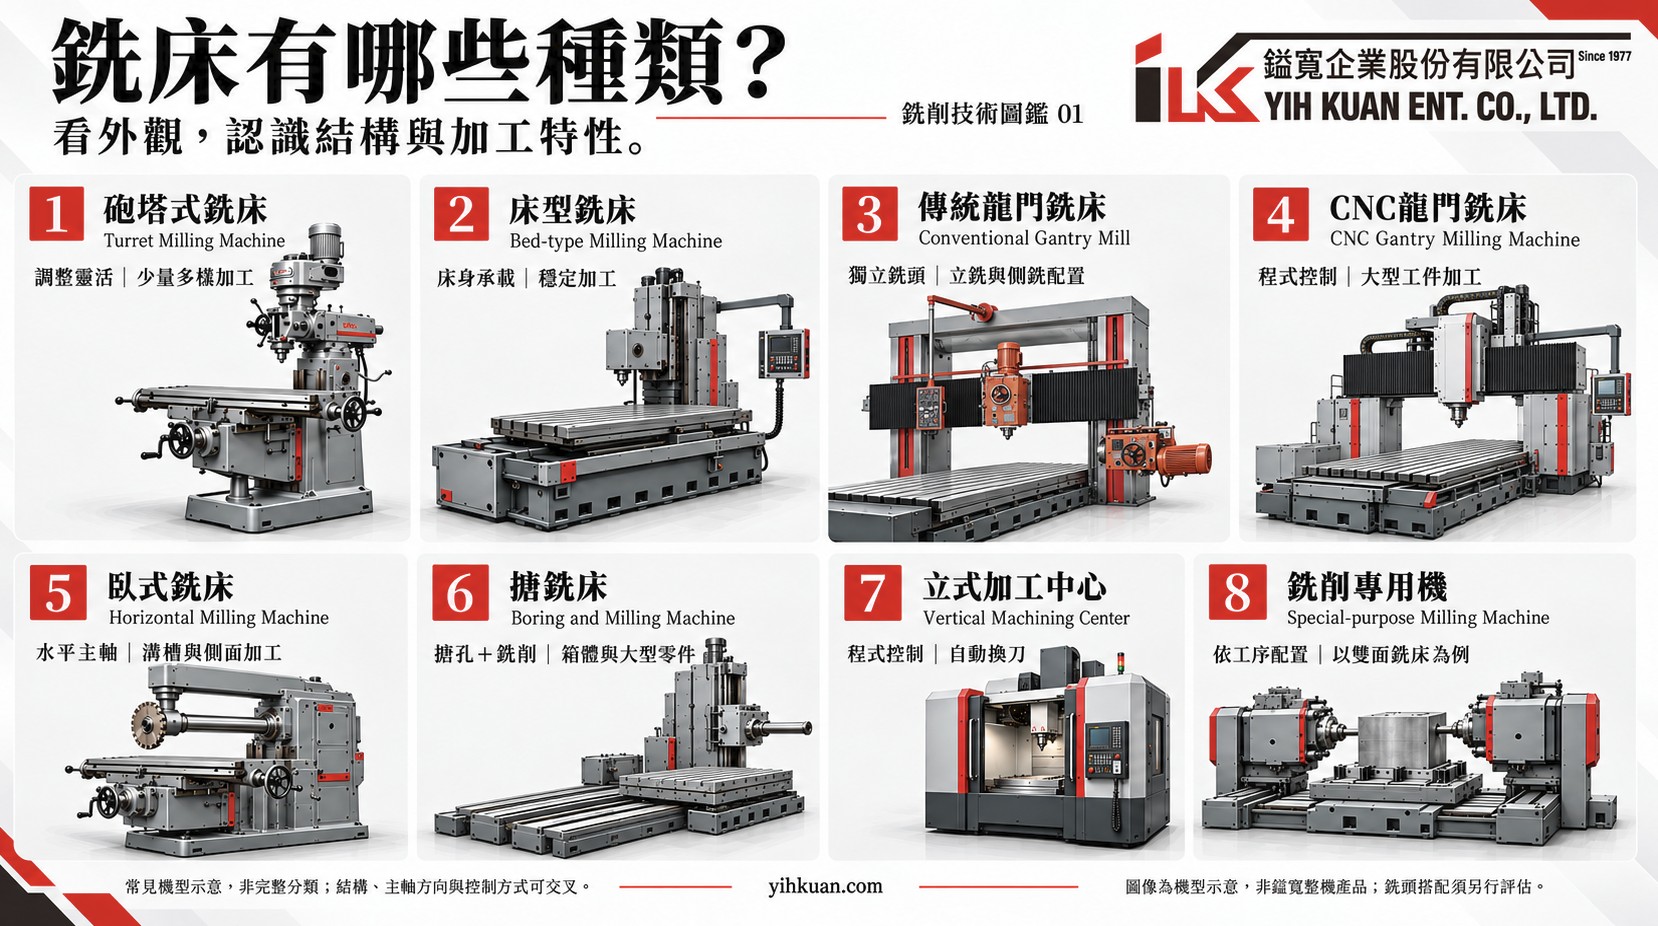
Une fraiseuse peut être une fraiseuse à tourelle manuelle dans un atelier de maintenance, une fraiseuse à portique conventionnelle usinant des pièces de grande taille, ou un centre d'usinage CNC réalisant plusieurs opérations en une seule configuration. Les différences ne se limitent pas à la taille de la machine. La conception structurelle, l'orientation de la broche et les capacités de commande influencent également la manière dont la machine aborde la pièce et gère les efforts de coupe.
Comprendre ces différences constitue un point de départ utile pour choisir un équipement, remplacer une tête de fraisage ou ajouter des capacités d'usinage à une machine existante.
Comprendre la classification des fraiseuses
La terminologie relative aux fraiseuses décrit plusieurs aspects différents d'une machine :
-
Les termes vertical et horizontal décrivent l'orientation de la broche.
-
Les termes « tourelle », « lit » et « portique » décrivent la configuration structurelle de la machine.
-
Les termes « conventionnel » et « CNC » décrivent comment les mouvements de la machine sont contrôlés.
Ces classifications se recoupent. Une machine peut être à la fois une fraiseuse CNC et une fraiseuse à banc fixe, par exemple.
Ce guide présente huit configurations de machines courantes. Les fraiseuses à portique conventionnelles et à commande numérique sont décrites séparément afin de mettre en évidence les différences de fonctionnement et de configuration de la tête de fraisage. Il s'agit d'un aperçu pratique, et non d'une classification exhaustive de tous les modèles de fraiseuses.
Options courantes de fraiseuses et de têtes de fraisage YIH KUAN
| Type de machine | Caractéristiques clés | Direction des produits YIH KUAN | Modèles représentatifs |
|---|---|---|---|
| Fraiseuse à tourelle | Positionnement flexible de la tête pour l'usinage général, la maintenance et les travaux en faible volume | Têtes de fraisage à tourelle | Séries IK-3, IK-5 et IK-6 |
| Fraiseuse à banc fixe | Agencement de table supportée par un bâti pour le support de la pièce et la stabilité d'usinage | Têtes de fraisage à portique, sous réserve d'un examen de la configuration de la machine | Séries IK-610, IK-916 et IK-915 |
| Fraiseuse à portique conventionnelle | Généralement équipé d'une tête verticale montée sur traverse et, en option, de têtes latérales montées sur colonne | Têtes de fraisage à portique pour le remplacement ou la construction de nouvelles machines | Séries IK-610, IK-916 et IK-915 |
| Fraiseuse à portique CNC | Combine la construction d'un portique avec un mouvement d'axe programmé pour l'usinage de grandes pièces | Le choix de la tête principale nécessite une analyse mécanique et de commande ; les têtes d'angle peuvent offrir un accès supplémentaire. | Têtes d'angle IK-N90 et IK-U90 ; têtes principales évaluées individuellement |
| Fraiseuse horizontale | Agencement de broche horizontale pour le rainurage, le fraisage latéral et autres opérations | Configurations de têtes de fraisage adaptées au montage horizontal, sous réserve d'un examen de la structure et du système d'entraînement | Séries IK-610 et IK-915, selon la configuration |
| aléseuse | Combine l'usinage d'alésage de précision avec des opérations de fraisage sur des boîtiers et des composants de grande taille | Têtes à angle droit, universelles ou à grande portée, sous réserve de compatibilité de montage et d'entraînement | IK-N90, IK-U90 et IK-D90/D90L |
| Centre d'usinage vertical | Opération CNC, généralement avec changement d'outil automatique, pour de multiples procédés d'usinage | Têtes d'angle pour accéder aux surfaces latérales ou inclinées | IK-N90, IK-U90 et IK-U45 |
| Fraiseuse à usage spécial | Conçu autour d'une pièce ou d'une opération spécifique, comme le fraisage duplex ou le fraisage en bout | Têtes de fraisage sélectionnées en fonction de la charge de coupe, de l'orientation de montage et du cycle de service | sélection spécifique à l'application |
Les options ci-dessus constituent des points de départ pour l'évaluation technique et non une liste de pièces de remplacement compatibles. Il est impératif de vérifier les interfaces de montage, les configurations d'entraînement, le dégagement disponible et les exigences de découpe.
1. Fraiseuses à tourelle : Configuration flexible pour travaux généraux
Les fraiseuses à tourelle permettent généralement de repositionner la tête et le coulisseau en fonction de l'opération à effectuer. Elles sont courantes dans les services de maintenance, les ateliers d'outillage et les ateliers de prototypage ou de production en petites séries.
Cette flexibilité s'accompagne d'une contrainte pratique : une extension excessive du vérin ou un porte-à-faux trop important de l'outil réduisent la rigidité. Limitez les extensions au strict minimum et verrouillez les axes et points de réglage inutilisés avant la coupe.
2. Fraiseuses à banc fixe : support de la pièce et stabilité de coupe
Sur une fraiseuse à banc fixe classique, la table est supportée par le banc, tandis que la tête se déplace verticalement le long de la colonne. Cette configuration est bien adaptée aux pièces lourdes et aux applications nécessitant un usinage rigide.
La capacité de coupe réelle dépend toujours de la machine complète — y compris la broche, les glissières, la structure et le système de maintien de la pièce — et non pas simplement de sa taille ou de la puissance de son moteur.
3. Fraiseuses à portique conventionnelles : têtes séparées pour l’usinage du dessus et des côtés
Une fraiseuse à portique classique utilise deux colonnes et une traverse qui enjambe la table de travail. Une tête de fraisage verticale est généralement montée sur la traverse, une tête de fraisage latérale étant disponible sur une colonne pour atteindre des surfaces supplémentaires.
« Conventionnel » ne signifie pas que tous les mouvements sont manuels ; les avances motorisées sont courantes. Si la structure et la précision de la machine restent acceptables, le remplacement d'une seule tête de fraisage peut être une solution pratique pour prolonger sa durée de vie.
4. Fraiseuses à portique CNC : Mouvement programmé pour l’usinage de grandes pièces
Les fraiseuses à portique CNC combinent une grande capacité d'usinage avec un mouvement d'axe programmé. Elles sont utilisées pour les moules, les plaques, les structures de machines et autres composants de grande taille nécessitant des trajectoires d'outils contrôlées.
Le changement d'outils automatique, l'usinage sur cinq faces et le mouvement simultané sur cinq axes sont des fonctionnalités qui dépendent de la configuration. Le remplacement de la tête principale peut également nécessiter une intégration avec l'entraînement de la broche, le système d'orientation, les capteurs et la commande numérique.
5. Fraiseuses horizontales : une approche différente de la surface de coupe
Une fraiseuse horizontale positionne la broche approximativement parallèlement à la surface de la table. Les modèles classiques utilisent souvent un système de fraise monté sur un arbre pour le rainurage, le fraisage latéral et les opérations similaires.
Le choix de l'application appropriée dépend de la géométrie de l'outil de coupe, du support de l'arbre et de l'accès à la pièce. Le remplacement de la tête de fraisage existante nécessite une analyse de la structure de la machine et du système de transmission de puissance.
6. Aléseuses : Précision d'alésage et capacité de fraisage dans une seule machine
Les aléseuses utilisent des outils d'alésage pour agrandir des trous existants aux dimensions et à la précision requises, tout en prenant en charge les opérations de fraisage. Elles sont généralement utilisées pour la fabrication de carters de machines, de grandes pièces moulées et de composants présentant des alésages critiques.
Une tête d'angle permet d'accéder à des surfaces supplémentaires, mais le support de fixation, la transmission du couple et la portée doivent être évalués. Les rallonges plus longues exigent généralement une plus grande rigidité.
7. Centres d'usinage verticaux : opérations multiples avec changement d'outils automatique
Un centre d'usinage vertical combine généralement une broche verticale, une commande numérique (CNC) et un magasin d'outils. Il peut effectuer des opérations de fraisage, de perçage, de taraudage et autres selon une séquence programmée.
L'ajout d'une tête d'angle peut permettre l'usinage latéral, mais il convient de vérifier le dégagement, le support de montage et les charges admissibles. La compatibilité avec le cône de broche ne garantit pas la compatibilité avec le changeur d'outils automatique de la machine.
8. Fraiseuses spécialisées : conçues sur mesure pour la pièce et le processus
Les machines spécialisées sont conçues pour une opération ou une famille de pièces définie. On peut citer comme exemples les machines à têtes opposées pour l'usinage des deux faces d'une pièce et les systèmes dédiés à l'usinage des extrémités de composants longs.
Ces machines privilégient la répétabilité et les exigences de production. Les têtes de fraisage doivent être choisies en fonction du matériau, de l'outillage, de la force de coupe, de l'orientation de montage et du cycle de fonctionnement.
Choisir une tête de fraisage ne se résume pas à la puissance et au régime moteur.
Les forces de coupe se transmettent par l'outil, la broche, la tête de fraisage, l'interface de montage et la structure de la machine. Une liaison faible ou flexible à n'importe quel endroit de ce circuit peut limiter les performances d'usinage.
L'installation d'une tête de coupe plus puissante n'augmente pas automatiquement la capacité de coupe de l'ensemble de la machine.
Une évaluation appropriée prend en compte le couple à la vitesse de fonctionnement requise, le poids de la tête, la rigidité du montage et l'état de la machine. Les montages verticaux et horizontaux nécessitent également la confirmation de l'adéquation de la tête et de ses besoins en lubrification.
Évaluer la machine avant de remplacer la tête
Lorsque le banc, les glissières, le système d'alimentation et la précision géométrique restent adaptés au travail à effectuer, une tête de fraisage de remplacement ou une tête d'angle supplémentaire peut constituer une alternative pratique au remplacement de la machine complète.
Pour entamer l'examen de votre candidature, veuillez fournir :
-
Informations sur la machine : photos générales, marque et modèle de la machine, et modèle de la tête de fraisage existante.
-
Détails de montage : dimensions de l’interface, méthode de fixation, orientation d’installation et dégagement disponible.
-
Exigences d'usinage : matériau de la pièce, surfaces à usiner, diamètre de l'outil de coupe, vitesse de fonctionnement et paramètres de coupe.
YIH KUAN fabrique des têtes de fraisage à tourelle , à portique et angulaires pour les constructeurs de machines, les projets de modernisation et les équipements spéciaux. L'évaluation conjointe de la machine et du processus de coupe permet d'identifier une configuration de tête adaptée à l'application et de maintenir la productivité des équipements en état de fonctionnement.

