技术文章
角度头怎么选?手动、自动只是其中一个条件
2026.09.16
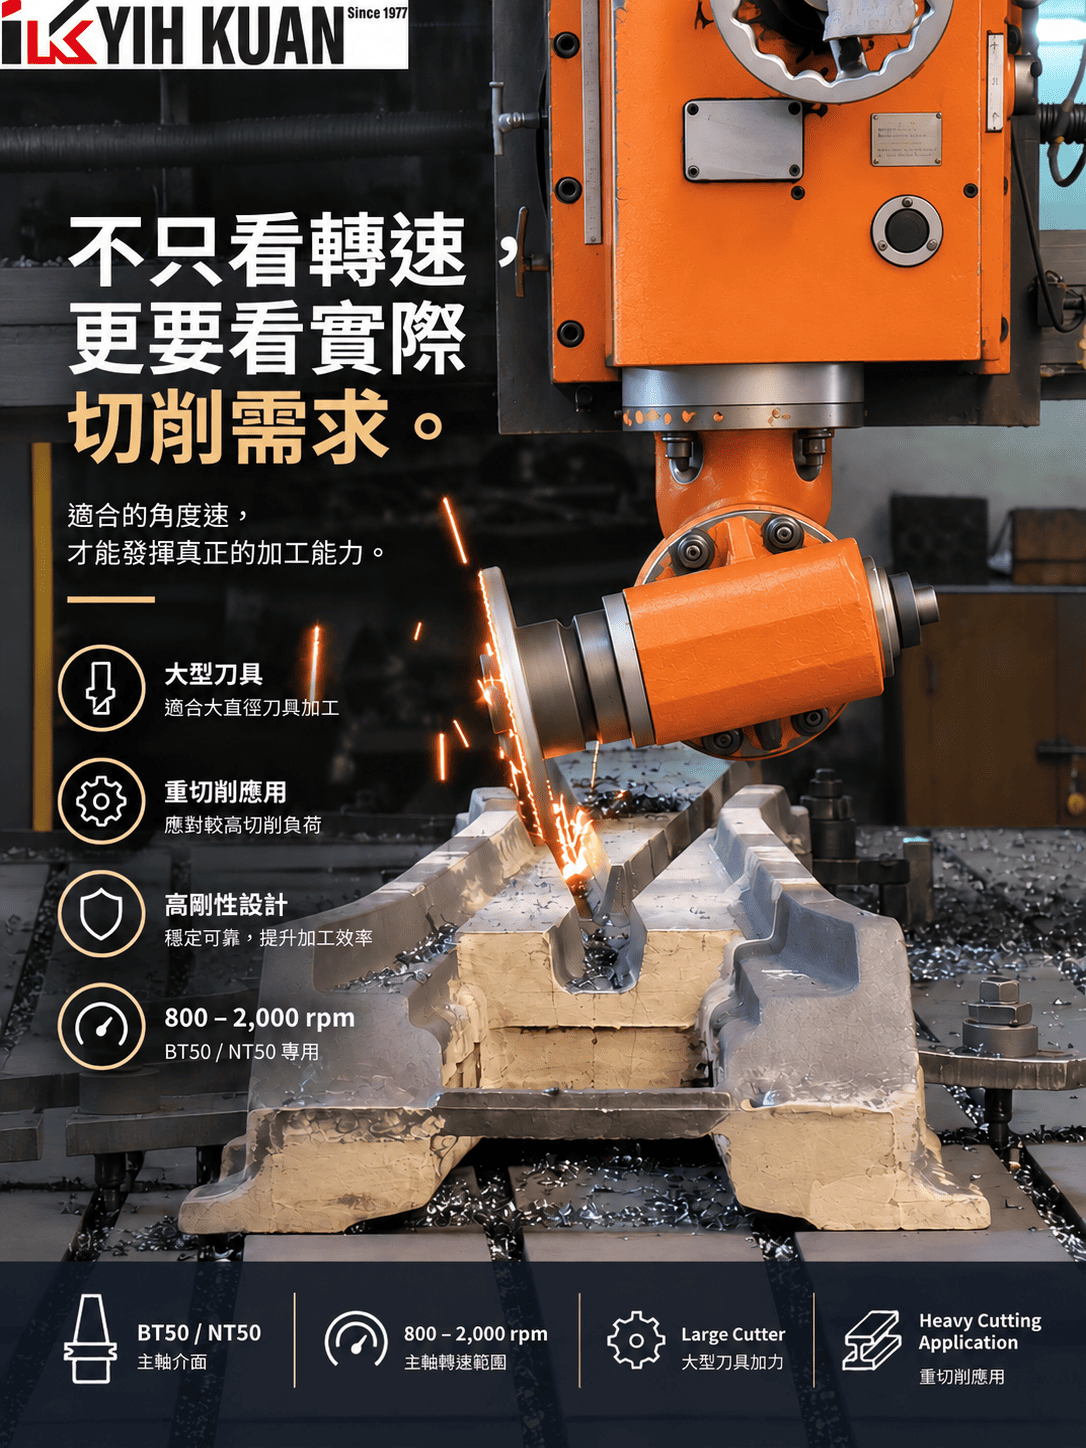
答案取决于你的切削方式,而不只是操作方式。
谈到角度头,很多客户首先会问:
“你们的是手动还是自动?”
操作方式当然很重要,但角度头最终仍然是一项加工工具。真正影响选型的,还包括加工材料、刀具尺寸、主轴转速、切削负荷、机床条件,以及角度切换频率。
因此,镒宽认为,选择角度头的顺序应该是:
先确认“能不能切”,再决定“要怎么操作”。
选择角度头,先看切削需求
在比较手动、半自动或全自动之前,建议先确认几项基本加工条件:
加工材料|刀具直径|主轴转速|切削深度|切削宽度|进给速度|机床功率|主轴接口
例如,加工铝材与模具钢,使用 Ø30 mm 刀具与 Ø150 mm 面铣刀,对角度头的要求就可能完全不同。
因此,自动化程度再高,如果角度头本身的转速、结构与加工能力不符合实际加工需求,仍然不是合适的选择。
高转速,不一定适合所有加工
市场上部分角度头强调 6,000 rpm、8,000 rpm,甚至更高的转速。
高速角度头适合较小直径刀具、高速加工,以及本身需要较高切削速度的加工条件。
但如果使用较大型刀具、加工钢材,或者面对较大的切削负荷,选型时就不能只比较最高转速。
此时还应综合考虑扭矩需求、结构刚性、刀具尺寸与切削负载。
高速是一种能力;扭矩、刚性与承受切削负载,同样也是加工能力。
两者没有绝对的优劣,而是针对不同的加工需求。
镒宽为什么以 800–2,000 rpm 为主?
镒宽的角度头主要针对 BT50 / NT50 机床应用,目前主要转速范围为 800–2,000 rpm。
如果单纯比较最高转速,这并不是追求 6,000–8,000 rpm 的高速型产品。
因为我们的产品定位本来就不同。
镒宽更注重较大型刀具、中低转速、较高扭矩需求、结构刚性,以及较重切削条件下的加工应用。
例如大型工件侧面加工、钢材加工或使用较大型面铣刀时,用户真正需要确认的往往不是:
“这颗角度头最高可以跑多少转?”
而是:
“它是否适合我的刀具与实际切削条件?”
手动、半自动、全自动角度头,有什么区别?
确认角度头的切削能力之后,第二步才是选择适合的操作方式。
手动、半自动与全自动并不是简单的“低端、中端、高端”关系,而是对应不同的加工频率、操作需求、机床条件与自动化程度。
| 比较项目 | 手动角度头 | 半自动角度头 | 全自动角度头 |
|---|---|---|---|
| 角度头安装 | 人工 | 人工 | 自动/依系统设计 |
| 角度头锁紧 | 手动 | 手动 | 自动/依系统设计 |
| 角度旋转/分度 | 手动 | 自动 | 自动/依系统设计 |
| 人员介入程度 | 较高 | 中等 | 低 |
| 角度切换效率 | 一般 | 高 | 高 |
| 系统复杂度 | 低 | 中 | 高 |
| 机床集成需求 | 低 | 中 | 高 |
| 初期投资 | 较低 | 中等 | 较高 |
| 现有机床改造灵活性 | 高 | 高 | 视机床条件 |
| 适合应用 | 角度较少变更 | 固定安装后,频繁改变加工角度 | 高度自动化、连续生产 |
| YIH KUAN 提供 | ✓ | ✓ | — |
注:不同制造商对半自动与全自动角度头的定义可能有所不同。YIH KUAN 所指的半自动角度头为“手动安装/锁紧+自动角度旋转/分度”。
-
手动角度头:简单、直接,改造灵活性高
如果加工方向相对固定,或者只有少数几次需要改变加工角度,手动角度头通常已经能够满足需求。
操作人员完成安装、锁紧及角度设定后即可进行加工,系统集成需求相对较低。
尤其对于现有龙门铣床、镗铣床或其他大型设备而言,如果只是希望增加侧面或特殊方向的加工能力,而不需要频繁切换角度,手动角度头可以通过相对直接的方式扩展原有设备的加工能力。
-
半自动角度头:把自动化用在真正频繁的动作上
镒宽所定义的半自动角度头,并不是自动换头。
角度头仍由操作人员进行安装与锁紧,完成后则可实现自动角度旋转/分度。
手动锁紧 + 自动角度旋转
这种设计特别适合角度头安装后不需要频繁拆卸,但同一个工件需要多次改变加工方向的情况。
此时真正重复发生的动作并不是“更换整颗角度头”,而是:
改变加工角度。
因此,将自动化集中在频繁发生的动作上,可以在加工效率、设备复杂度与投资成本之间取得平衡。
-
全自动角度头:自动化程度高,也需要更多系统集成
如果是大批量连续生产、无人化加工,或者需要频繁自动更换不同刀具与角度头,全自动系统的价值会更加明显。
但相对而言,也需要进一步考虑 ATC 自动换刀系统、刀库、主轴接口、定位机构、控制信号、PLC、机床内部空间以及后续维护等系统集成条件。
因此,全自动角度头并不一定适合所有机床。
它的投资价值通常会随着换头频率、生产量以及无人化加工需求的提高而更加明显。
所以,哪一种角度头更适合?
没有一种角度头能够适合所有加工需求。
如果需求偏向小型刀具、高转速、高频率自动换头以及无人化加工,高速型全自动角度头可能是更加合适的方向。
但如果加工条件是 BT50 / NT50、较大型刀具、中低转速、较高扭矩需求或较重切削,就不应该只以最高转速或自动化程度作为判断标准。
选择角度头真正应该考虑的是:
切削需求 × 机床条件 × 操作方式 × 投资效益
先看你要怎么切,再决定你需要多少自动化。
FAQ|角度头常见问题
Q1. 手动角度头和自动角度头最大的区别是什么?
主要区别在于操作方式与系统集成。手动角度头需要人工安装、锁紧及调整角度;自动化角度头则可根据不同系统设计,自动完成部分或全部操作。
选择时仍应同时考虑加工需求、使用频率与机床条件。
Q2. YIH KUAN 的半自动角度头是什么?
YIH KUAN 的半自动角度头采用手动安装/锁紧+自动角度旋转/分度的设计概念。
角度头本身不会自动交换,但安装完成后,可以减少频繁人工调整加工角度的需求。
Q3. 角度头转速越高越好吗?
不一定。
高速适合小型刀具以及需要较高切削速度的加工;使用较大型刀具或面对较重切削负荷时,还需要综合考虑扭矩需求、结构刚性、刀具尺寸与切削能力。
最高转速只是角度头选型条件之一。
Q4. YIH KUAN 角度头为什么主要是 800–2,000 rpm?
YIH KUAN 的 BT50 / NT50 角度头主要定位于较大型刀具、中低转速、较高扭矩需求及较重切削应用,因此并非以追求最高主轴转速作为主要产品方向。
Q5. BT50 / NT50 角度头应该如何选型?
建议提供以下信息:
加工材料、刀具种类与直径、所需转速、切削深度、切削宽度、进给速度、机床功率、主轴接口以及机床照片。
如果涉及现有机床改造,也建议提供安装接口与 PCD 尺寸,以便进一步评估安装兼容性。
Q6. 旧机床可以加装角度头吗?
许多现有机床都有评估改造的可能,但仍需要根据主轴形式、安装空间、法兰接口、PCD、机床结构及实际加工需求进行个别确认。
提供完整的机床照片与接口尺寸,可以帮助我们更有效率地进行初步评估。
找到适合加工的角度头,比选择最高规格更重要
如果您正在评估 BT50 / NT50 角度头,不确定应该选择手动还是半自动,也不确定 800 rpm 或 2,000 rpm 哪一种更适合您的加工需求,欢迎将您的机床照片、加工材料、刀具尺寸与切削条件提供给 YIH KUAN。
我们会从实际加工需求出发,协助您评估适合的角度头解决方案。
先看怎么切,再决定需要多少自动化。
镒宽|升级机器,不必换机。

