ब्लॉग
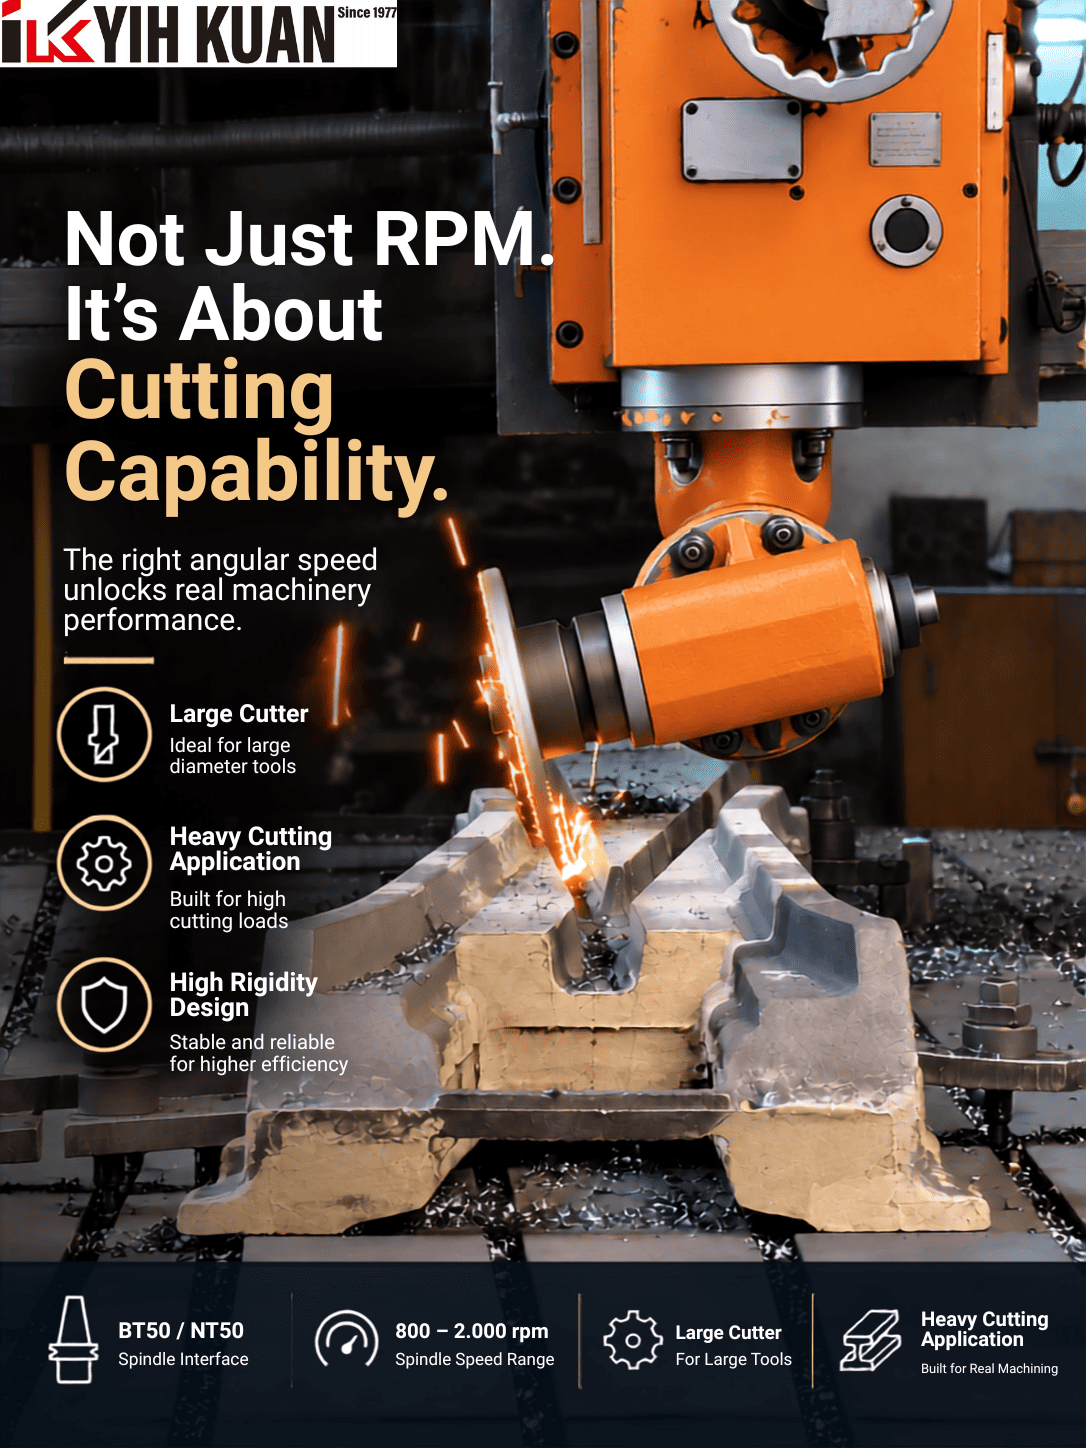
सिर्फ आरपीएम ही नहीं, काटने की क्षमता भी मायने रखती है।
2026.09.16
एंगल हेड का चुनाव कैसे करें? मैनुअल या ऑटोमैटिक का चुनाव करना निर्णय का सिर्फ एक हिस्सा है।
सही चुनाव इस बात पर निर्भर करता है कि आप कैसे काटते हैं - न कि केवल इस बात पर कि आप कैसे काम करते हैं।
एंगल हेड का चयन करते समय, कई ग्राहक सबसे पहले यह सवाल पूछते हैं:
“यह मैनुअल है या ऑटोमैटिक?”
संचालन विधि निस्संदेह महत्वपूर्ण है। हालांकि, एंगल हेड अंततः एक मशीनिंग टूल है, और सही चयन केवल स्वचालन के स्तर से कहीं अधिक कारकों पर निर्भर करता है।
वर्कपीस की सामग्री, कटर का व्यास, स्पिंडल की गति, कटिंग लोड, मशीन की स्थिति और कोण परिवर्तन की आवृत्ति, इन सभी बातों पर विचार किया जाना चाहिए।
YIH KUAN में, हमारा मानना है कि चयन प्रक्रिया को एक सरल सिद्धांत का पालन करना चाहिए:
सबसे पहले, सुनिश्चित करें कि यह काटने का काम संभाल सकता है। फिर तय करें कि आप इसे कैसे चलाना चाहते हैं।
कटिंग की आवश्यकताओं से शुरुआत करें
मैनुअल, सेमी-ऑटोमैटिक और फुली ऑटोमैटिक एंगल हेड की तुलना करने से पहले, कई बुनियादी मशीनिंग स्थितियों की पहले पुष्टि की जानी चाहिए:
वर्कपीस सामग्री | कटर का व्यास | स्पिंडल गति | कटाई की गहराई | कटाई की चौड़ाई | फ़ीड दर | मशीन की शक्ति | स्पिंडल इंटरफ़ेस
उदाहरण के लिए, Ø30 मिमी कटर से एल्यूमीनियम की मशीनिंग करने और Ø150 मिमी फेस मिल से टूल स्टील की मशीनिंग करने के लिए बहुत अलग-अलग एंगल हेड स्पेसिफिकेशन की आवश्यकता हो सकती है।
स्वचालन प्रणाली कितनी भी उन्नत क्यों न हो, यदि गति सीमा, संरचना या काटने की क्षमता वास्तविक मशीनिंग आवश्यकताओं से मेल नहीं खाती है, तो यह सही समाधान नहीं हो सकता है।
उच्च आरपीएम हमेशा बेहतर नहीं होता
बाजार में उपलब्ध कुछ एंगल हेड 6,000 आरपीएम, 8,000 आरपीएम या इससे भी अधिक की स्पिंडल गति पर जोर देते हैं।
छोटे कटर का उपयोग करते समय, उच्च गति की मशीनिंग करते समय, या उच्च कटिंग गति की आवश्यकता वाली परिस्थितियों में काम करते समय हाई-स्पीड एंगल हेड के स्पष्ट लाभ होते हैं।
हालांकि, जब बड़े कटरों का उपयोग किया जाता है, स्टील की मशीनिंग की जा रही हो, या अधिक भारी कटिंग लोड शामिल हो, तो अधिकतम स्पिंडल गति ही एकमात्र विचारणीय कारक नहीं होनी चाहिए।
टॉर्क की आवश्यकता, संरचनात्मक कठोरता, कटर का आकार और कटिंग लोड जैसे अन्य कारक भी समान रूप से महत्वपूर्ण हो जाते हैं।
उच्च गति एक प्रकार की क्षमता है। टॉर्क, कठोरता और काटने के भार को सहन करने की क्षमता भी आवश्यक मशीनिंग क्षमताएं हैं।
दोनों में से कोई भी तरीका अपने आप में बेहतर नहीं है। इन्हें अलग-अलग मशीनिंग आवश्यकताओं के लिए डिज़ाइन किया गया है।
YIH KUAN 800–2,000 rpm पर ही क्यों ध्यान केंद्रित करता है?
YIH KUAN एंगल हेड मुख्य रूप से BT50 / NT50 मशीन अनुप्रयोगों के लिए डिज़ाइन किए गए हैं, जिनकी स्पिंडल गति मुख्य रूप से 800 से 2,000 आरपीएम तक होती है।
यदि केवल अधिकतम स्पिंडल गति की तुलना की जाए, तो ये 6,000-8,000 आरपीएम तक पहुंचने के लिए डिज़ाइन किए गए उच्च-गति वाले एंगल हेड नहीं हैं।
इसका कारण यह है कि हमारा उत्पाद फोकस अलग है।
YIH KUAN एंगल हेड को बड़े कटर, कम से मध्यम स्पिंडल गति, उच्च टॉर्क आवश्यकताओं, संरचनात्मक कठोरता और भारी कटिंग अनुप्रयोगों पर जोर देते हुए डिजाइन किया गया है।
बड़े वर्कपीस के किनारों की मशीनिंग, स्टील की कटिंग, या बड़े फेस मिलों के उपयोग जैसे अनुप्रयोगों के लिए, मुख्य प्रश्न अक्सर यह नहीं होता है:
इस एंगल हेड का अधिकतम आरपीएम कितना है?
बल्कि:
"क्या यह एंगल हेड मेरे कटर और वास्तविक कटिंग स्थितियों के लिए उपयुक्त है?"
मैनुअल , सेमी-ऑटोमैटिक और फुली ऑटोमैटिक एंगल हेड: इनमें क्या अंतर है?
एक बार आवश्यक कटाई क्षमता की पुष्टि हो जाने के बाद, अगला चरण उपयुक्त संचालन विधि का निर्धारण करना है।
मैनुअल, सेमी-ऑटोमैटिक और फुली ऑटोमैटिक एंगल हेड्स को केवल "बेसिक, इंटरमीडिएट और एडवांस्ड" विकल्पों के रूप में नहीं देखा जाना चाहिए।
इनमें से प्रत्येक को अलग-अलग मशीनिंग आवृत्तियों, परिचालन आवश्यकताओं, मशीन विन्यासों और स्वचालन के स्तरों के लिए डिज़ाइन किया गया है।
| तुलना | मैनुअल एंगल हेड | सेमी-ऑटोमैटिक एंगल हेड | पूरी तरह से स्वचालित एंगल हेड |
|---|---|---|---|
| एंगल हेड इंस्टॉलेशन | नियमावली | नियमावली | स्वचालित / सिस्टम डिज़ाइन पर निर्भर करता है |
| क्लैम्पिंग | नियमावली | नियमावली | स्वचालित / सिस्टम डिज़ाइन पर निर्भर करता है |
| कोणीय घूर्णन / अनुक्रमण | नियमावली | स्वचालित | स्वचालित / सिस्टम डिज़ाइन पर निर्भर करता है |
| ऑपरेटर की भागीदारी | उच्च | मध्यम | कम |
| कोण परिवर्तन दक्षता | मानक | उच्च | उच्च |
| प्रणाली जटिलता | कम | मध्यम | उच्च |
| मशीन एकीकरण आवश्यकताएँ | कम | मध्यम | उच्च |
| आरंभिक निवेश | निचला | मध्यम | उच्च |
| रेट्रोफिट लचीलापन | उच्च | उच्च | यह मशीन कॉन्फ़िगरेशन पर निर्भर करता है। |
| इसके लिए सबसे उपयुक्त | कोण में अनियमित परिवर्तन | स्थापना के बाद बार-बार कोण परिवर्तन | अत्यधिक स्वचालित, निरंतर उत्पादन |
| YIH KUAN से उपलब्ध है | ✓ | ✓ | — |
नोट: सेमी-ऑटोमैटिक और फुली-ऑटोमैटिक एंगल हेड की परिभाषाएँ निर्माताओं के अनुसार भिन्न हो सकती हैं। YIH KUAN में, सेमी-ऑटोमैटिक एंगल हेड का तात्पर्य मैनुअल इंस्टॉलेशन/क्लैंपिंग के साथ-साथ स्वचालित कोणीय रोटेशन/इंडेक्सिंग से है।
-
मैनुअल एंगल हेड: रेट्रोफिट अनुप्रयोगों के लिए सरल, सीधा और लचीला
जब मशीनिंग की दिशा अपेक्षाकृत स्थिर रहती है, या कोण को केवल कभी-कभार बदलने की आवश्यकता होती है, तो एक मैनुअल एंगल हेड अक्सर आवश्यकता को प्रभावी ढंग से पूरा कर सकता है।
ऑपरेटर मैन्युअल रूप से एंगल हेड को स्थापित और क्लैंप करता है, आवश्यक मशीनिंग कोण सेट करता है, और फिर मशीनिंग शुरू करता है।
इस दृष्टिकोण में कम सिस्टम एकीकरण की आवश्यकता होती है और मौजूदा मशीनों के लिए उत्कृष्ट लचीलापन प्रदान करता है।
मौजूदा गैन्ट्री मिलिंग मशीनों, बोरिंग मिलों और अन्य बड़े मशीन टूल्स के लिए, मैनुअल एंगल हेड मूल मशीन में व्यापक संशोधन किए बिना साइड मशीनिंग या विशेष-कोण मशीनिंग क्षमता जोड़ने का एक व्यावहारिक तरीका हो सकता है।
-
सेमी-ऑटोमैटिक एंगल हेड: सबसे अधिक बार होने वाली क्रिया को स्वचालित बनाना
YIH KUAN में, सेमी-ऑटोमैटिक एंगल हेड का मतलब ऑटोमैटिक हेड चेंजिंग नहीं है।
एंगल हेड को अभी भी ऑपरेटर द्वारा मैन्युअल रूप से स्थापित और क्लैंप किया जाता है। हालाँकि, एक बार स्थापित हो जाने के बाद, कोणीय घूर्णन/सूचकांक स्वचालित रूप से किया जा सकता है ।
मैनुअल क्लैम्पिंग + स्वचालित कोणीय घूर्णन
यह डिजाइन विशेष रूप से तब उपयुक्त होता है जब एंगल हेड मशीन पर ही लगा रहता है, लेकिन मशीनिंग प्रक्रिया के दौरान मशीनिंग की दिशा को बार-बार बदलने की आवश्यकता होती है।
इस स्थिति में, बार-बार की जाने वाली क्रिया से कोण शीर्ष में कोई बदलाव नहीं हो रहा है।
यह मशीनिंग कोण को बदल रहा है।
सबसे अधिक बार होने वाली क्रिया को स्वचालित करके, एक अर्ध-स्वचालित एंगल हेड मशीनिंग दक्षता, सिस्टम की जटिलता और निवेश लागत के बीच एक व्यावहारिक संतुलन प्रदान कर सकता है।
-
पूर्णतः स्वचालित एंगल हेड: अत्यधिक स्वचालित उत्पादन के लिए डिज़ाइन किया गया
उच्च मात्रा में उत्पादन, बिना किसी की देखरेख के मशीनिंग, या ऐसे अनुप्रयोगों में जहां उपकरणों और एंगल हेड के बीच बार-बार स्वचालित परिवर्तन की आवश्यकता होती है, वहां पूरी तरह से स्वचालित एंगल हेड सिस्टम अधिक मूल्यवान हो जाते हैं।
मशीन और सिस्टम डिजाइन के आधार पर, एकीकरण में एटीसी, टूल मैगजीन, स्पिंडल इंटरफेस, पोजिशनिंग मैकेनिज्म, कंट्रोल सिग्नल, पीएलसी, मशीन स्पेस और रखरखाव संबंधी आवश्यकताएं शामिल हो सकती हैं।
परिणामस्वरूप, पूरी तरह से स्वचालित समाधान हर मशीन के लिए सबसे अच्छा विकल्प नहीं होता है।
उत्पादन की मात्रा, हेड बदलने की आवृत्ति और बिना किसी की देखरेख के मशीनिंग की आवश्यकताओं में वृद्धि के साथ इसका मूल्य सामान्यतः बढ़ता है।
तो, आपके लिए कौन सा एंगल हेड सही रहेगा?
ऐसा कोई एक एंगल हेड नहीं है जो हर मशीनिंग एप्लीकेशन के लिए आदर्श हो।
यदि आपके अनुप्रयोग में छोटे कटर, उच्च स्पिंडल गति, बार-बार स्वचालित हेड परिवर्तन और बिना किसी की देखरेख के उत्पादन शामिल है, तो एक उच्च गति वाला पूर्णतः स्वचालित एंगल हेड अधिक उपयुक्त समाधान हो सकता है।
हालांकि, यदि आपकी मशीनिंग स्थितियों में BT50 / NT50, बड़े कटर, कम से मध्यम स्पिंडल गति, उच्च टॉर्क आवश्यकताएं, या भारी कटिंग शामिल हैं, तो अधिकतम RPM और स्वचालन स्तर एकमात्र मानदंड नहीं होना चाहिए।
समकोण हेड का चयन निम्नलिखित आधार पर किया जाना चाहिए:
कटाई की आवश्यकताएँ × मशीन की स्थितियाँ × संचालन × निवेश
सबसे पहले यह विचार करें कि आपको किस प्रकार से कटाई करनी है। फिर तय करें कि आपको वास्तव में कितनी स्वचालन की आवश्यकता है।
अक्सर पूछे जाने वाले प्रश्न | एंगल हेड के बारे में अक्सर पूछे जाने वाले प्रश्न
प्रश्न 1. मैनुअल और ऑटोमैटिक एंगल हेड के बीच मुख्य अंतर क्या है?
मुख्य अंतर संचालन और सिस्टम एकीकरण में निहित है। एक मैनुअल एंगल हेड को मैन्युअल रूप से स्थापित करने, क्लैंप करने और कोण को समायोजित करने की आवश्यकता होती है, जबकि एक स्वचालित एंगल हेड अपने डिज़ाइन के आधार पर इनमें से कुछ या सभी कार्यों को स्वचालित कर सकता है।
चयन अभी भी वास्तविक मशीनिंग आवश्यकताओं, उपयोग की आवृत्ति और मशीन कॉन्फ़िगरेशन पर आधारित होना चाहिए।
प्रश्न 2. वाईआईएच कुआन सेमी-ऑटोमैटिक एंगल हेड क्या है?
YIH KUAN का अर्ध-स्वचालित एंगल हेड मैनुअल इंस्टॉलेशन/क्लैंपिंग + स्वचालित कोणीय रोटेशन/इंडेक्सिंग की अवधारणा का उपयोग करता है।
एंगल हेड अपने आप नहीं बदलता। हालांकि, एक बार इंस्टॉल हो जाने के बाद, स्वचालित कोणीय गति के कारण बार-बार मैन्युअल कोण समायोजन की आवश्यकता कम हो जाती है।
Q3. क्या एंगल हेड के लिए उच्च आरपीएम हमेशा बेहतर होता है?
नहीं।
उच्च स्पिंडल गति छोटे कटरों और उच्च कटिंग गति की आवश्यकता वाले अनुप्रयोगों के लिए उपयुक्त होती है। बड़े कटरों या अधिक कटिंग भार के मामले में, टॉर्क की आवश्यकता, संरचनात्मक मजबूती, कटर का आकार और कटिंग क्षमता पर भी विचार किया जाना चाहिए।
एंगल हेड के चयन में अधिकतम आरपीएम केवल एक कारक है।
प्रश्न 4. YIH KUAN एंगल हेड मुख्य रूप से 800-2,000 आरपीएम के लिए क्यों डिज़ाइन किए गए हैं?
YIH KUAN BT50 / NT50 एंगल हेड मुख्य रूप से बड़े कटर, कम से मध्यम स्पिंडल गति, उच्च टॉर्क आवश्यकताओं और भारी कटिंग अनुप्रयोगों के लिए उपयुक्त हैं।
इसलिए, उच्चतम संभव स्पिंडल गति प्राप्त करना प्राथमिक डिजाइन उद्देश्य नहीं है।
Q5. मैं BT50 / NT50 एंगल हेड का चयन कैसे करूँ?
हम निम्नलिखित जानकारी प्रदान करने की सलाह देते हैं:
वर्कपीस की सामग्री, कटर का प्रकार और व्यास, आवश्यक स्पिंडल गति, कटाई की गहराई, कटाई की चौड़ाई, फीड दर, मशीन की शक्ति, स्पिंडल इंटरफेस और मशीन की तस्वीरें।
रेट्रोफिट अनुप्रयोगों के लिए, माउंटिंग इंटरफ़ेस विवरण और पीसीडी आयामों की भी अनुशंसा की जाती है ताकि अनुकूलता का अधिक सटीक मूल्यांकन किया जा सके।
Q6. क्या किसी मौजूदा या पुरानी मशीन पर एंगल हेड लगाया जा सकता है?
कई मामलों में, हाँ, लेकिन अनुकूलता का मूल्यांकन व्यक्तिगत रूप से किया जाना चाहिए।
महत्वपूर्ण कारकों में स्पिंडल का प्रकार, उपलब्ध स्थापना स्थान, फ्लेंज इंटरफेस, पीसीडी, मशीन संरचना और वास्तविक मशीनिंग आवश्यकताएं शामिल हैं।
मशीन की पूरी तस्वीरें और इंटरफेस के आयाम उपलब्ध कराने से हमें प्रारंभिक मूल्यांकन अधिक कुशलता से करने में मदद मिलेगी।
उच्चतम विशिष्टताओं से भी अधिक महत्वपूर्ण है समकोण शीर्ष।
यदि आप BT50 / NT50 एंगल हेड का मूल्यांकन कर रहे हैं और इस बारे में अनिश्चित हैं कि मैनुअल या सेमी-ऑटोमैटिक समाधान अधिक उपयुक्त है या नहीं — या 800 आरपीएम या 2,000 आरपीएम आपके अनुप्रयोग के लिए बेहतर है या नहीं — तो YIH KUAN को अपनी मशीन की तस्वीरें, वर्कपीस सामग्री, कटर का आकार और कटिंग की स्थितियाँ भेजें।
हम आपकी वास्तविक मशीनिंग आवश्यकताओं के आधार पर आवेदन का मूल्यांकन करेंगे और उपयुक्त एंगल हेड समाधान की पहचान करने में आपकी सहायता करेंगे।
पहले कटिंग को समझें। फिर ऑटोमेशन का चुनाव करें।
YIH KUAN | अपनी मशीन को अपग्रेड करें, बदलें नहीं।

