加工大型工件、模具或多面零件时,除了切削速度,角度调整与定位流程,也是提升整体加工效率的重要环节。
松开、转角、确认位置、重新锁紧,再开始下一道加工。当这些步骤每天反复进行时,优化角度切换流程,就有机会缩短加工前的准备时间。
因此,对于经常切换加工方向的现场,半自动角度头是值得评估的配置。
依角度调整频率,选择合适的角度头配置
手动与半自动角度头各有适合的加工情境。若工件以单一方向加工为主,或一天只需调整一、两次角度,手动角度头能以直接的操作方式,满足日常加工需求。
角度头可扩充既有机台的侧面与多方向加工能力,协助刀具接近特定加工位置。当工件需要频繁切换加工方向时,半自动配置则可进一步简化角度切换与定位流程。
评估配置时,可以从一个实际问题开始:
“每天需要切换多少次加工角度?这些调整与定位作业共花费多少时间?”
将角度切换频率与准备时间一起纳入评估,能更清楚掌握适合的配置。
若多数作业维持固定角度,手动配置便于操作;若经常在几个固定方向之间切换,则可评估半自动配置带来的流程效益。
以下四种加工情境,可作为评估半自动配置的参考。
1. 同一个工件需要多方向加工
大型箱体、模具或机械零件,常常需要加工前侧、左右侧面,甚至不同角度。
使用手动角度头时,每换一个方向,就需要重新调整与确认。
当这套流程反复进行时,角度调整与确认所需的时间,也会成为整体加工节拍的一部分。
半自动角度头的价值,就是让角度切换与定位流程更简化。
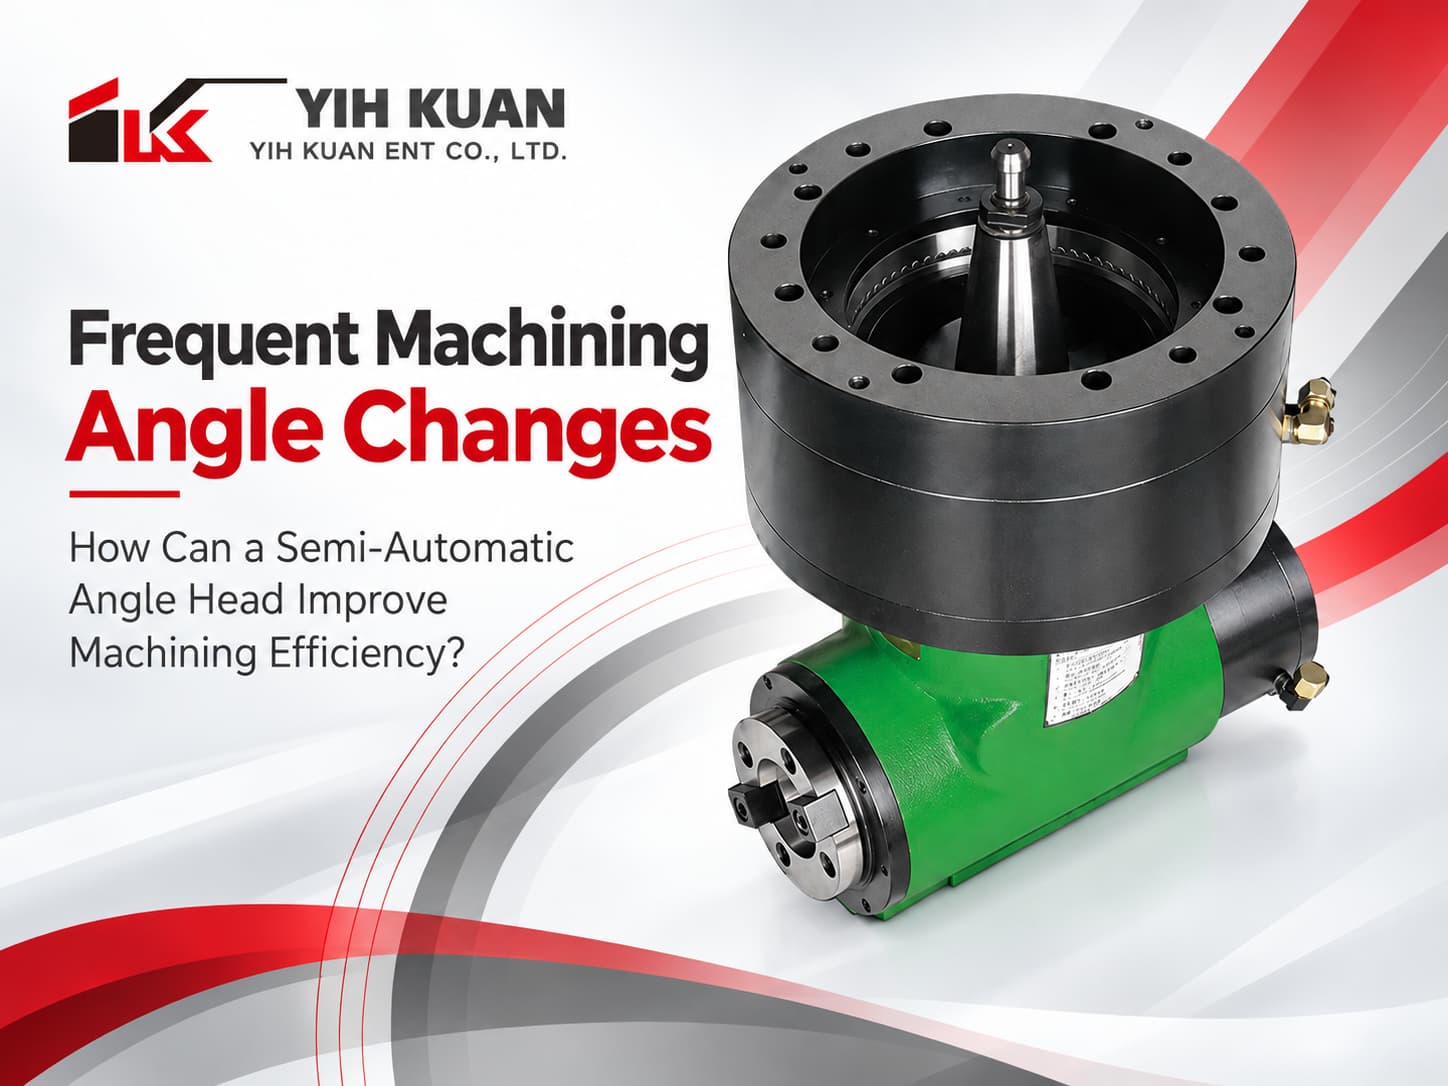
镒宽的IK-N95 半自动油压转盘可搭配合适的角度铣头,适用于需要频繁改变加工角度与方向的场合。
2. 重复加工需要稳定的角度定位流程
角度切换所需的时间,包含调整动作,也包含调整后的定位与确认。
重复加工相同零件时,将每件工件的角度调整、定位与确认流程一起优化,有助于提升加工节拍。
如果加工程序经常在几个固定角度之间切换,半自动角度头就比较容易发挥价值。
镒宽 IK-N95 半自动油压转盘 可依需求搭配不同角度铣头,并提供 1° 或 5° 分割配置,适合需要重复角度定位的加工需求。
3. 大型工件需要兼顾翻面与装夹效率
大型工件的翻面作业,通常涉及吊挂、移动、重新放置、找正与夹紧。
通过合适的角度铣头配置,可减少工件翻面与重新定位的作业需求,让多面加工流程更顺畅。
角度铣头可以直接改变刀具的加工方向,减少工件翻面的需求。
若工件需要侧面加工,并经常切换不同方向,可评估以 IK-N95 半自动油压转盘 搭配 IK-U90 90°万能铣头,让多角度加工更灵活。
4. 操作员反复进行“松开、调整角度、锁紧”
手动调整适合角度切换频率较低的工作;当每天需要重复十几次甚至更多时,可进一步评估半自动配置的流程效益。
这些调整与定位步骤属于加工准备时间;优化流程,有助于将更多作业时间用于切削加工。
简单来说:
手动:
安装并手动锁固角度头 → 切削 → 停机 → 松开 → 调整角度 → 确认 → 锁紧 → 再加工
半自动:
安装并手动锁固角度头 → 切削 → 自动旋转角度与定位 → 再加工
实际能节省多少时间,仍取决于工件与机台条件。当角度调整已成为每天反复进行的固定工作,可将切换频率、定位需求与准备时间纳入半自动配置的评估。
你的加工方式,适合哪一种角度头?
| 你的加工方式 | 适合的角度头配置 |
|---|---|
| 角度固定、偶尔调整 | 适合手动配置 |
| 单一方向加工为主 | 适合手动配置 |
| 多角度/多面加工 | 可评估半自动 |
| 频繁改变加工角度 | 半自动较方便 |
| 大型工件需减少翻面作业 | 适合角度头 |
| 希望缩短调整与定位时间 | 半自动较有优势 |
选型时,除了加工方向,也应看角度切换的频率。如果需要加工复杂曲面或连续多轴同步加工,应评估五轴设备;如果主要是在几个固定方向之间反复切换,则可依调整频率评估手动或半自动配置。
结论
手动角度头适合调整频率低、加工方向明确的工作。对于经常切换角度与重复定位的加工需求,半自动配置可作为优化准备流程的选项。
镒宽提供多款角度铣头,包括 IK-N90 90°直角铣头、IK-D90/ IK-D90-L 90° 深孔铣头、IK-U45 45°万能铣头与 IK-U90 90°万能铣头。用户可依加工需求选配合适的角度铣头,并搭配 IK-N95 半自动油压转盘;IK-N95 提供 1° 一分割与 5° 一分割两种配置。实际组合仍需依机台、工件尺寸、加工方向及使用频率确认。
欢迎提供加工需求与日常使用习惯,由镒宽协助评估合适的角度头与搭配方式。

